Moteur de Modèles STL 3D
Accédez gratuitement à notre bibliothèque de 153 fichiers .STL et modèles 3D vérifiés, optimisés pour l'impression 3D par dépôt de fil fondu (FDM en PLA, PETG, ABS, TPU) et par photopolymérisation résine UV (SLA, MSLA, DLP). Tous nos modèles 3D sont prêts à être tranchés dans Cura, PrusaSlicer, OrcaSlicer, Bambu Studio ou Lychee Slicer, en téléchargement direct et sans inscription.
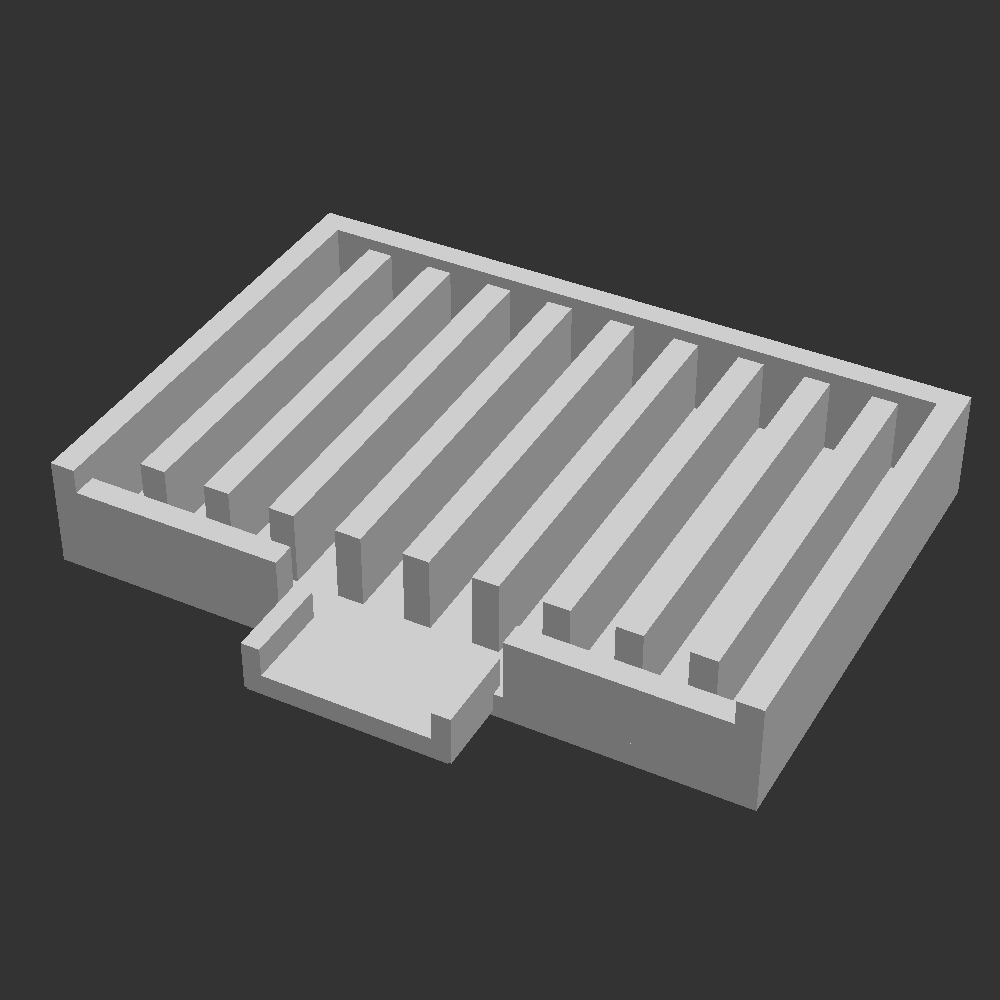
Porte-Savon Égouttoir Cascade à Lamelles Auto-Drainantes - Fichier STL Gratuit
Porte-savon de salle de bain à 9 nervures surélevées et bec verseur frontal évacuant directement l'eau vers le lavabo pour garder le savon solide. Vous recherchez un modèle 3D fiable et directement fonctionnel pour porte savon egouttoir rapide ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 112.0 × 90.0 × 18.0 mm Volume géométrique : 95.7 cm³ Consommation estimée de filament : ~118.6 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~8.0 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
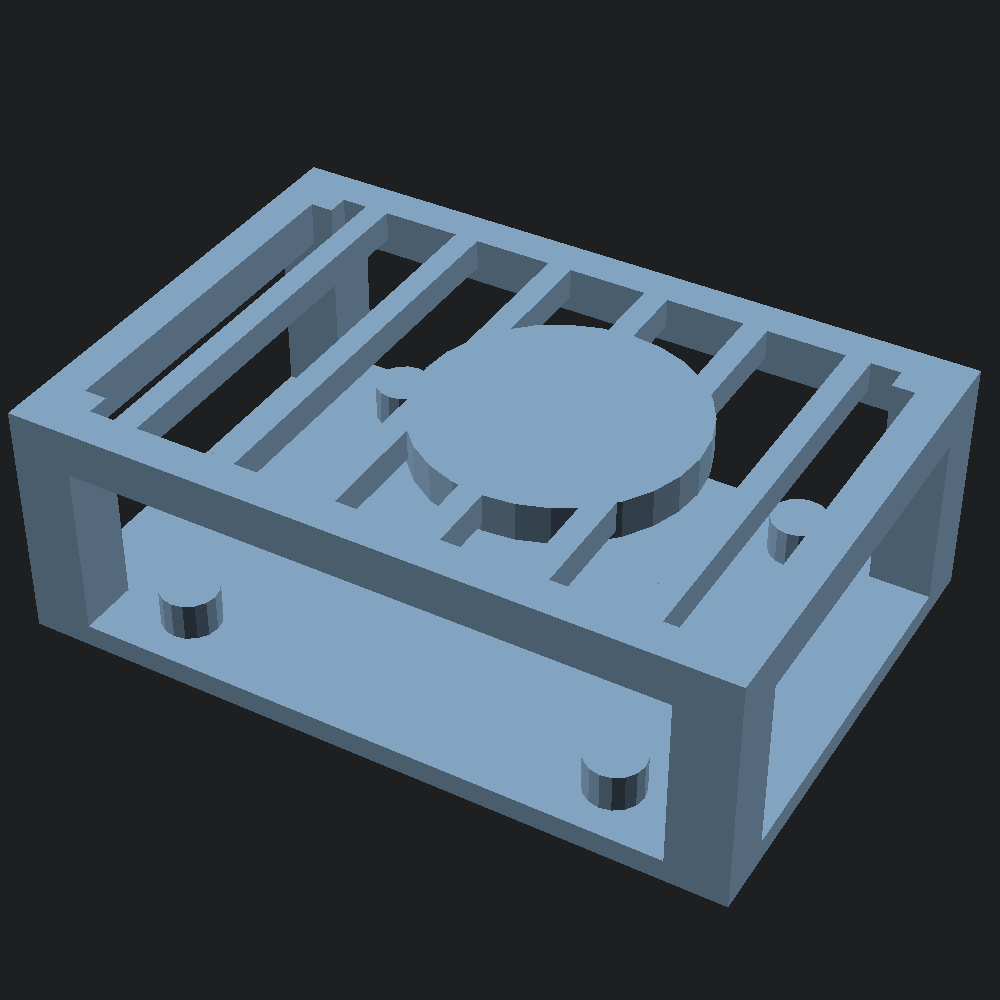
Boîtier Ventilé Raspberry Pi 5 avec Support Ventilateur PWM - Fichier STL Gratuit
Châssis aéré sur mesure pour Raspberry Pi 5 intégrant 4 entretoises PCB, grille à persiennes haute dissipation et couronne pour ventilateur 30 mm. Vous recherchez un modèle 3D fiable et directement fonctionnel pour boitier raspberry pi 5 avec aeration ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 94.0 × 64.0 × 32.0 mm Volume géométrique : 46.6 cm³ Consommation estimée de filament : ~57.8 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~4.1 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
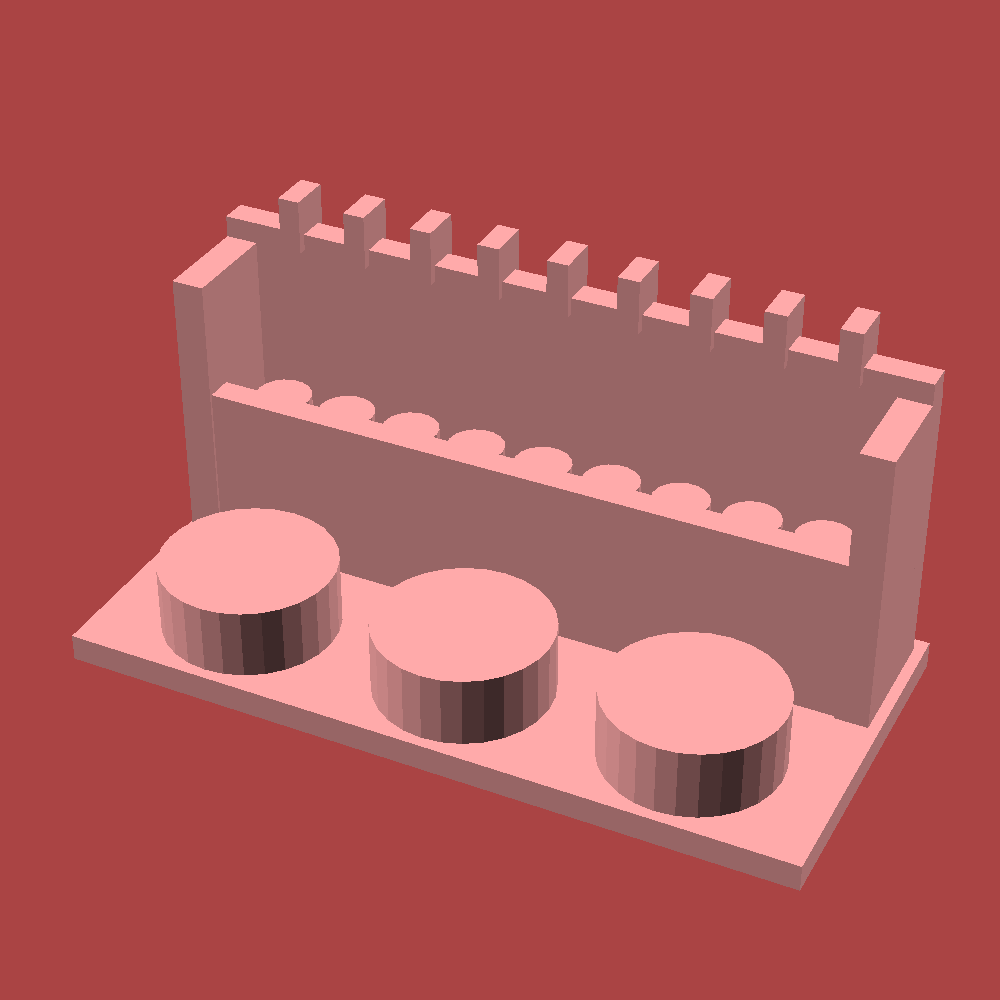
Station Modélisme Support 18 Pinceaux & Pots de Peinture Figurines
Ratelier d'atelier pour peintres de figurines 3D réunissant 9 fourreaux verticaux, un portique supérieur de séchage horizontal et 3 logements pour pots Citadel/Vallejo. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support pinceaux peinture figurines ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 136.0 × 64.0 × 69.0 mm Volume géométrique : 194.8 cm³ Consommation estimée de filament : ~241.6 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~15.9 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
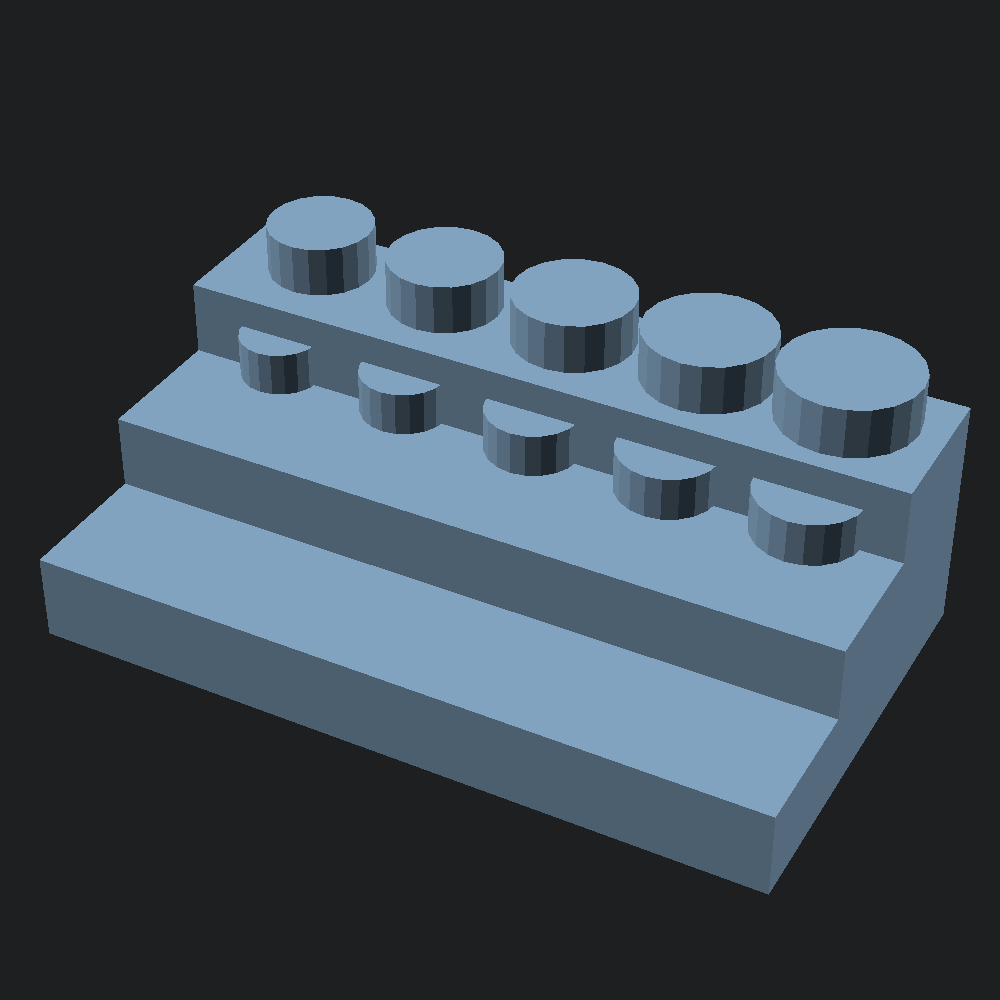
Bloc Rangement Étagé 15 Forets de Perceuse & Embouts (1 à 13 mm)
Support d'établi à 3 gradins doté de 15 fourreaux calibrés par diamètre croissant pour organiser vos forets métal/bois et embouts hexagonaux 1/4 pouce. Vous recherchez un modèle 3D fiable et directement fonctionnel pour rangement forets perceuse boite ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 118.0 × 68.9 × 46.0 mm Volume géométrique : 390.9 cm³ Consommation estimée de filament : ~484.8 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~31.6 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
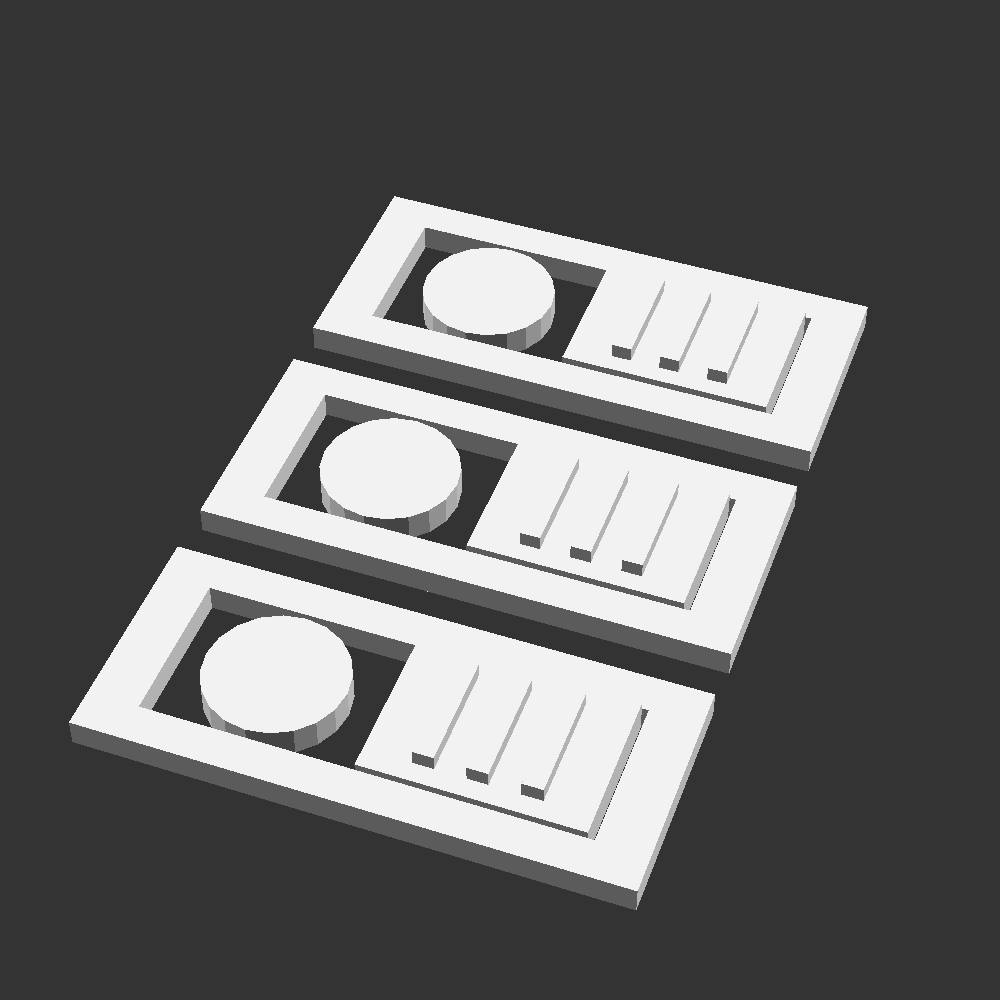
Lot de 3 Caches Webcam Coulissants Ultra-Fins pour PC Portable & Écran
Kit de 3 caches de confidentialité à glissière crantée (épaisseur 2.2 mm) s'imprimant en 8 minutes pour protéger la caméra de votre ordinateur portable ou moniteur. Vous recherchez un modèle 3D fiable et directement fonctionnel pour cache webcam ordinateur portable ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 42.0 × 62.0 × 4.0 mm Volume géométrique : 5.5 cm³ Consommation estimée de filament : ~6.8 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~0.8 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
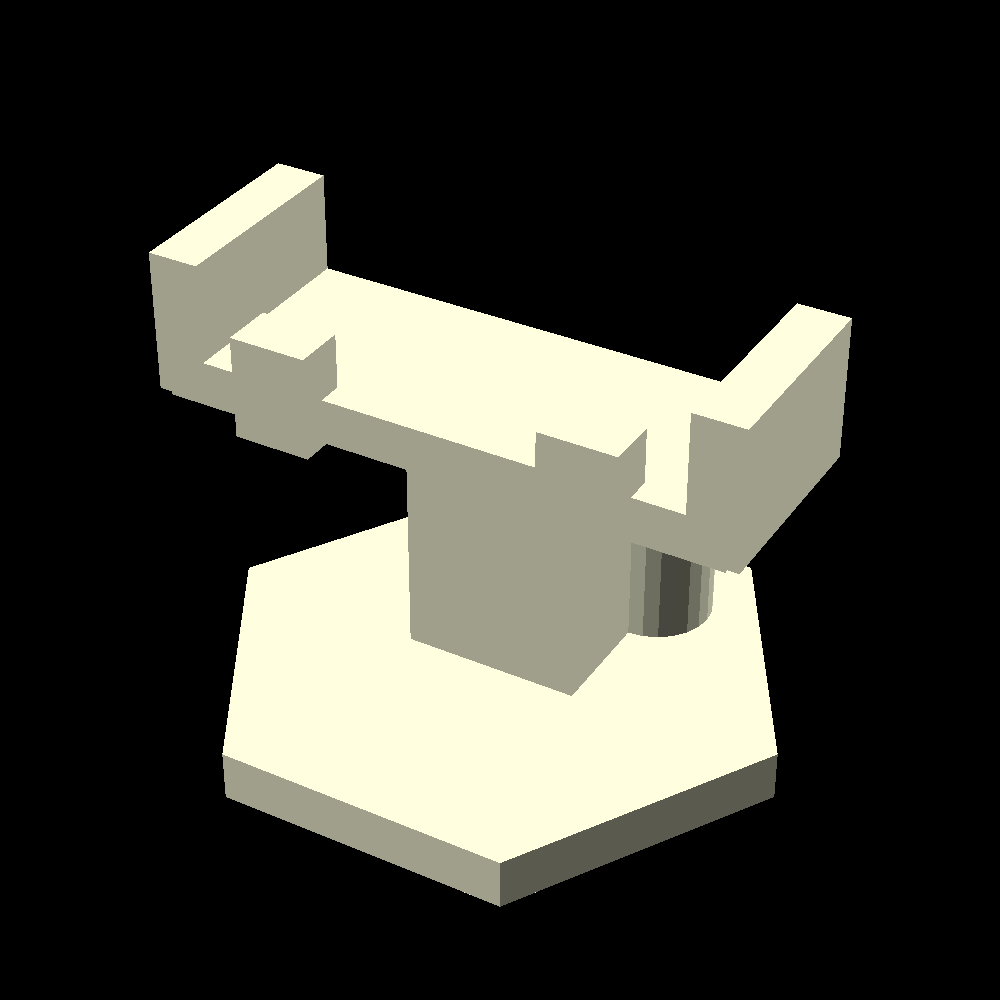
Socle Présentoir Manette Xbox Series X/S avec Range-Piles AA
Piédestal hexagonal incliné épousant le châssis de la manette Xbox Series X/S et Elite, doté de deux logements arrière pour piles rechargeables AA. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support manette xbox series x ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 92.0 × 79.7 × 73.0 mm Volume géométrique : 116.3 cm³ Consommation estimée de filament : ~144.2 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~9.7 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
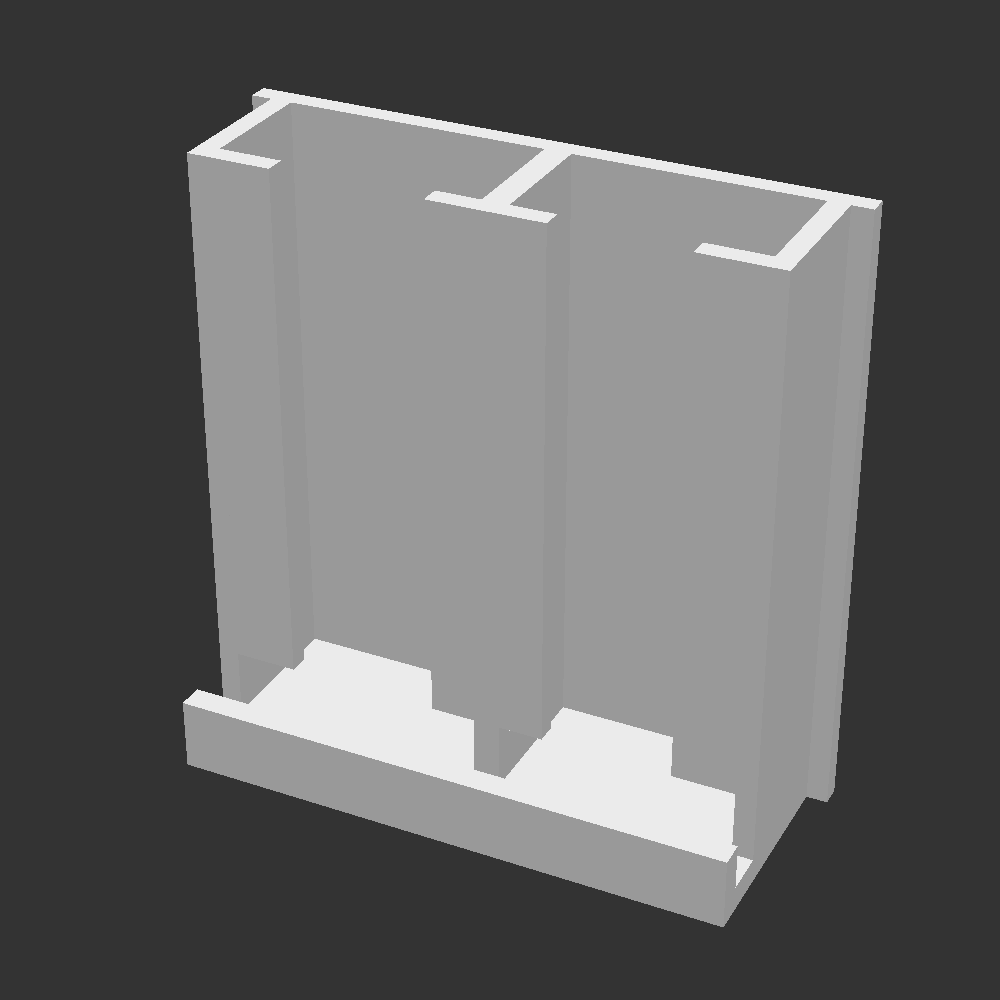
Distributeur Mural de Piles AA & AAA par Gravité Double Colonne
Magasin mural FIFO à deux colonnes calibrées (LR6 AA à gauche, LR03 AAA à droite) avec fenêtre de contrôle du stock et bac de distribution incliné. Vous recherchez un modèle 3D fiable et directement fonctionnel pour distributeur de piles aa aaa mural ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 116.0 × 46.5 × 118.0 mm Volume géométrique : 157.8 cm³ Consommation estimée de filament : ~195.7 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~13.0 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
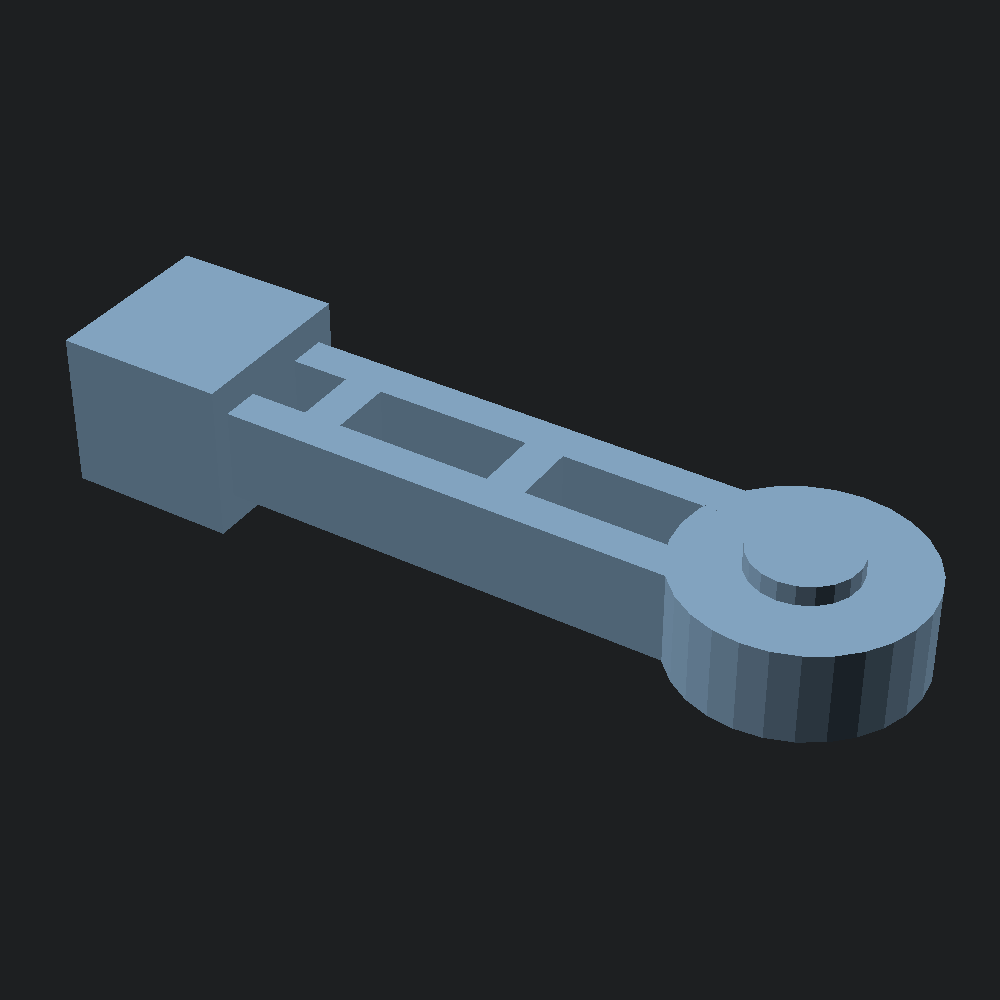
Bras Guide-Filament Anti-Nœud à Treillis pour Imprimante 3D
Bras en porte-à-faux à structure treillis avec pince de profilé 2020 et anneau de guidage basse friction évitant le déroulement intempestif de la bobine 1.75 mm. Vous recherchez un modèle 3D fiable et directement fonctionnel pour guide filament anti noeud imprimante 3d ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 128.0 × 36.0 × 24.0 mm Volume géométrique : 64.0 cm³ Consommation estimée de filament : ~79.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~5.5 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
Porte-Clés Mural 5 Crochets avec Tablette Vide-Poche Entrée
Console murale d'entrée combinant 5 crochets recourbés, 5 plots pour aimants néodyme Ø10 mm et une tablette supérieure à rebord pour portefeuille ou courrier. Vous recherchez un modèle 3D fiable et directement fonctionnel pour porte clefs mural magnets clefs ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 140.0 × 36.5 × 42.0 mm Volume géométrique : 64.8 cm³ Consommation estimée de filament : ~80.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~5.5 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
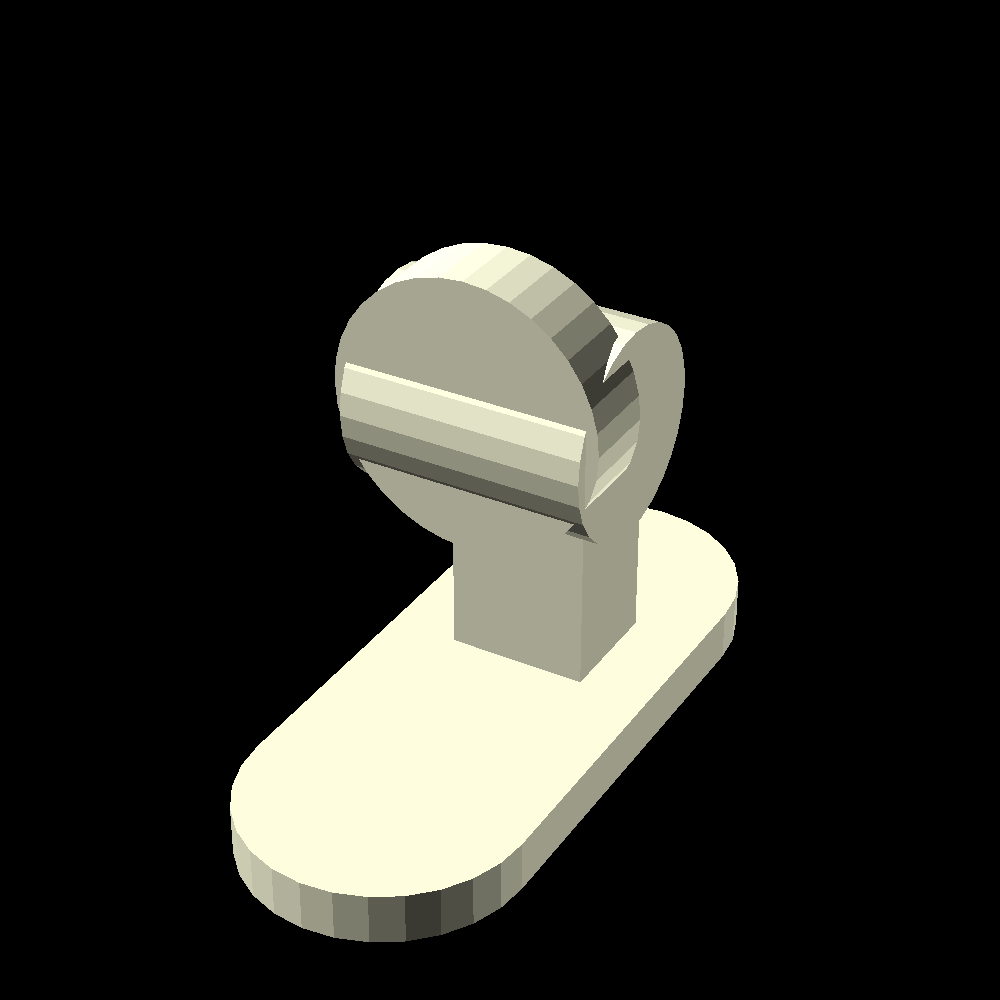
Support Montre Connectée Apple Watch (Station de Charge)
Socle de bureau sculptural avec logement circulaire pour le galet magnétique Apple Watch et tambour de maintien du bracelet pour l'affichage réveil. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support montre connectee apple watch ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 44.0 × 108.0 × 79.0 mm Volume géométrique : 115.7 cm³ Consommation estimée de filament : ~143.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~9.6 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
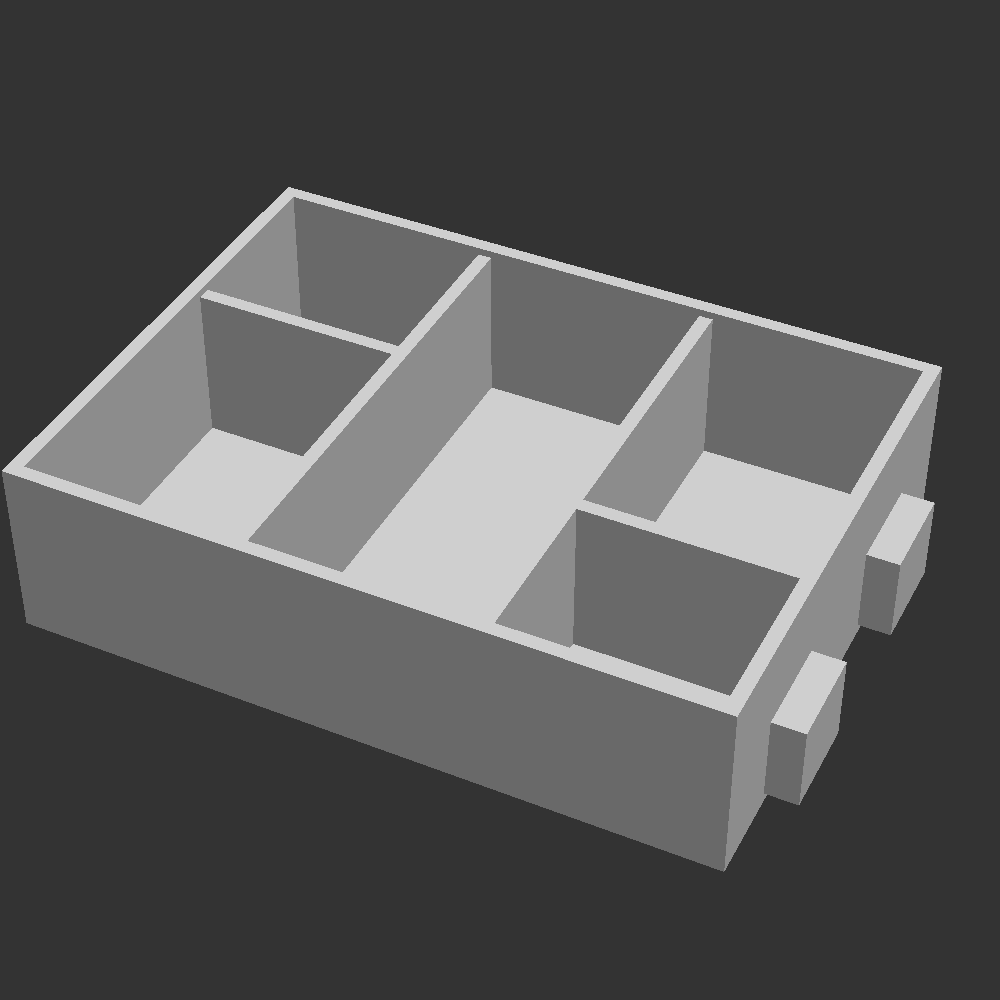
Organisateur de Tiroir Modulable à 5 Zones & Tenons d'Assemblage
Plateau de rangement modulable à 5 compartiments asymétriques doté de tenons latéraux pour solidariser plusieurs modules dans un tiroir de cuisine ou d'atelier. Vous recherchez un modèle 3D fiable et directement fonctionnel pour organisateur tiroir modulable cuisine ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 136.0 × 95.0 × 34.0 mm Volume géométrique : 96.2 cm³ Consommation estimée de filament : ~119.3 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~8.0 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
Porte-Bidon & Support Gourde Vélo Ultra-Léger (Entraxe 64 mm)
Porte-bidon ajouré à double arceau enveloppant et entraxe standard 64 mm (vis M5) pour maintenir fermement les gourdes de cyclisme sur route et VTT. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support gourde velo leger ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 80.2 × 84.2 × 142.0 mm Volume géométrique : 98.1 cm³ Consommation estimée de filament : ~121.6 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~8.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
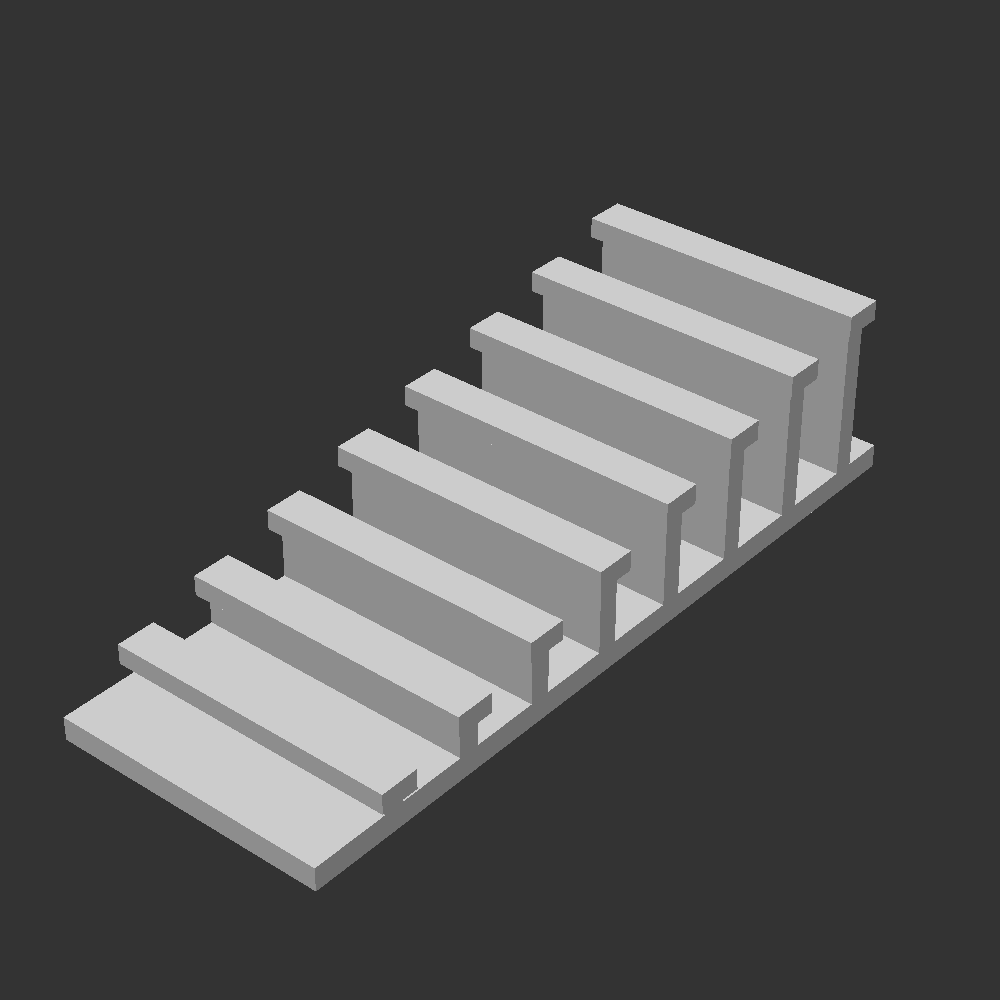
Cale-Porte Silencieux Design à Lamelles Amortissantes
Cale-porte architectural à structure interne en lames souples et stries supérieures antidérapantes assurant un blocage progressif en PLA ou TPU. Vous recherchez un modèle 3D fiable et directement fonctionnel pour cale porte silencieux design ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 44.0 × 115.0 × 29.5 mm Volume géométrique : 41.8 cm³ Consommation estimée de filament : ~51.9 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~3.7 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
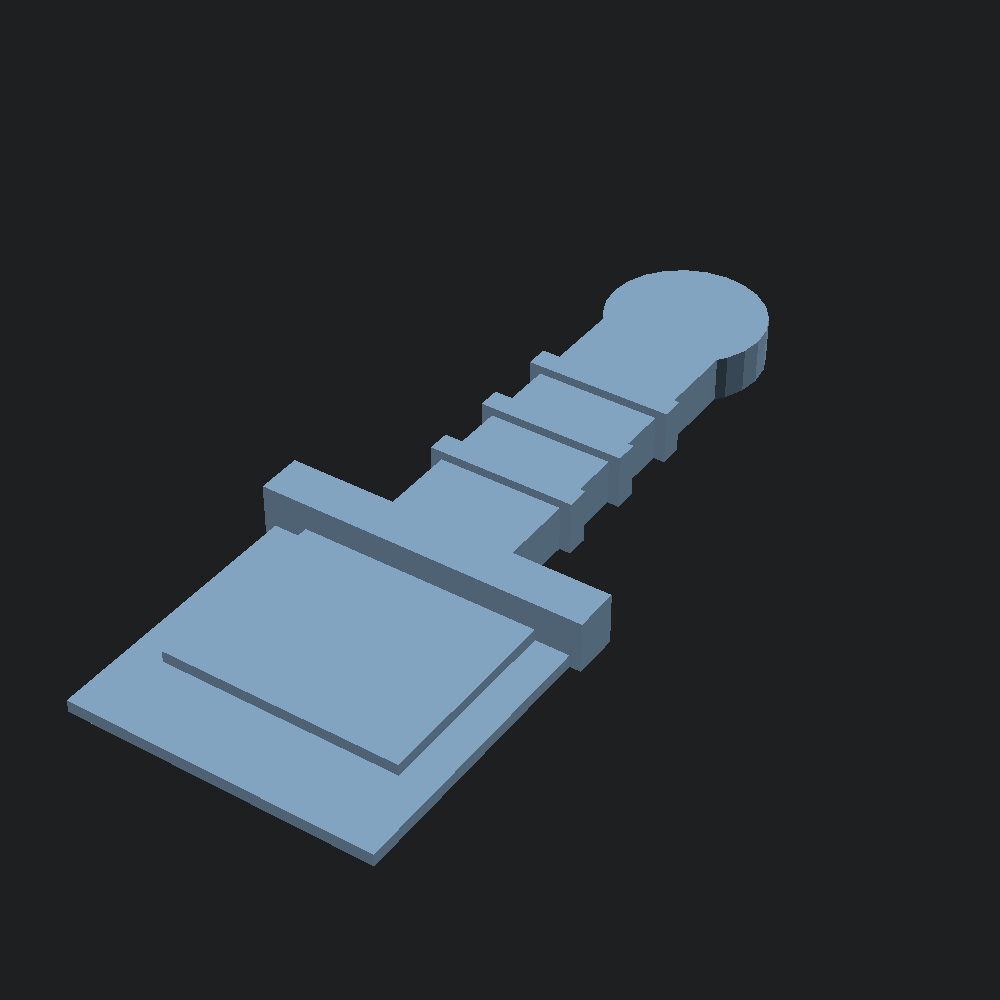
Spatule de Décollement Plateau PEI Impression 3D Sans Rayure
Spatule d'atelier à lame biseautée de 54 mm, garde-doigts de sécurité et manche nervuré pour décoller vos impressions et lignes de purge sans rayer le PEI. Vous recherchez un modèle 3D fiable et directement fonctionnel pour spatule decollement plateau impression 3d ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 58.0 × 140.0 × 9.5 mm Volume géométrique : 36.0 cm³ Consommation estimée de filament : ~44.7 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~3.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
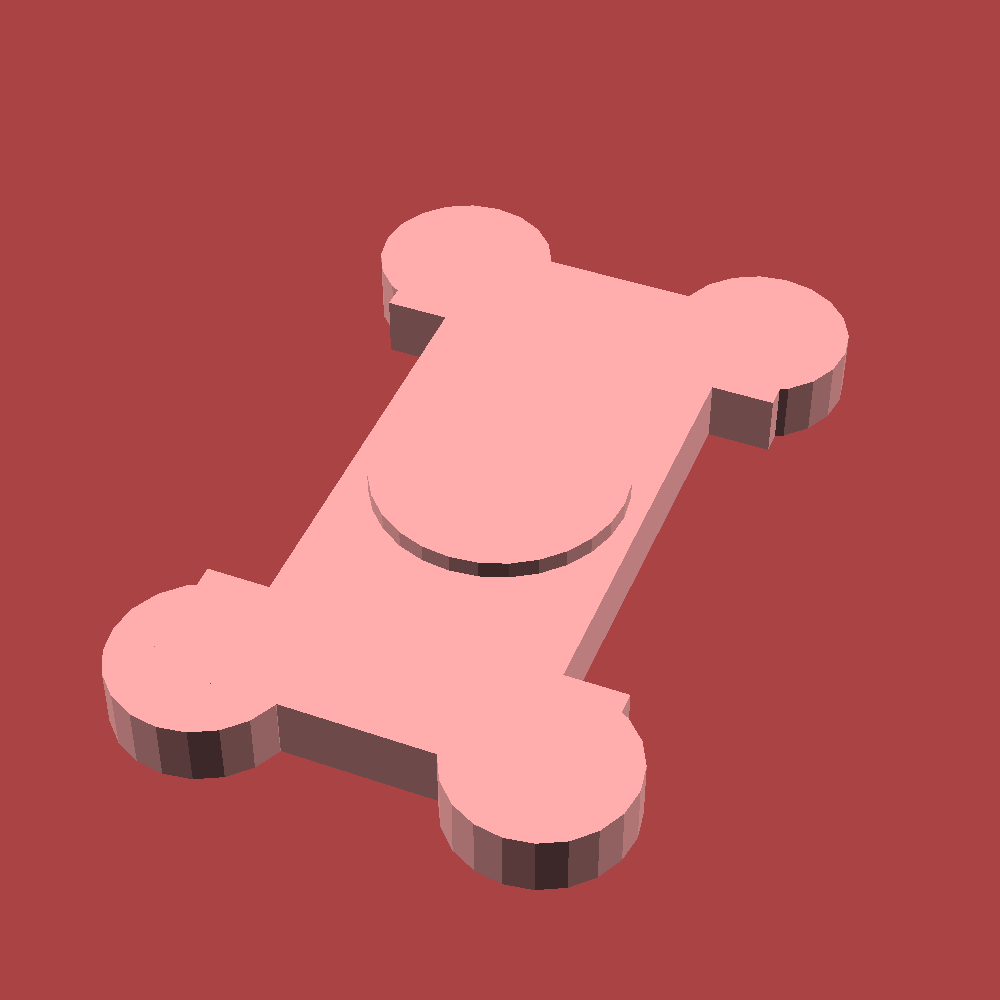
Enrouleur de Câble d'Écouteurs & Chargeur de Poche
Bobine de poche ergonomique à quatre cornes de maintien et anneau central de préhension pour enrouler écouteurs filaires et câbles USB sans nœuds. Vous recherchez un modèle 3D fiable et directement fonctionnel pour enrouleur de cable ecouteurs poche ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 56.0 × 88.0 × 9.0 mm Volume géométrique : 39.3 cm³ Consommation estimée de filament : ~48.8 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~3.5 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
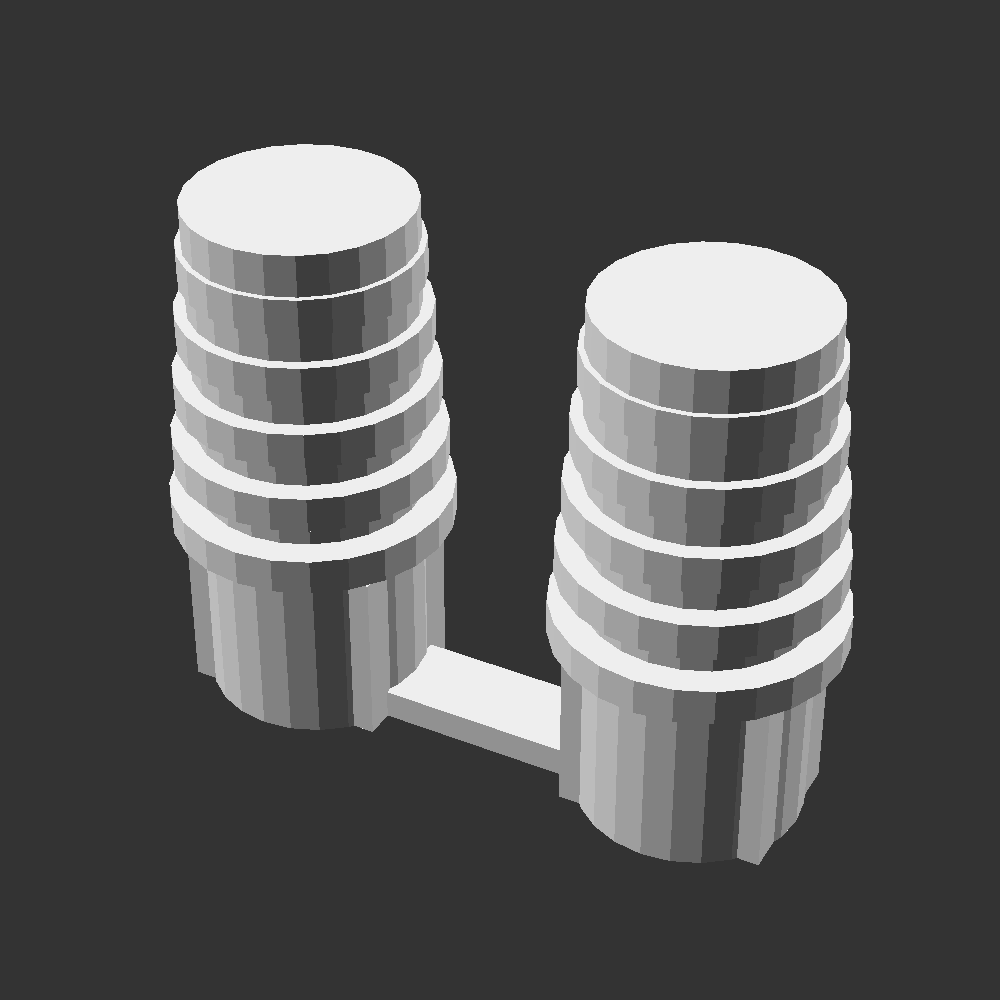
Manchon Protège-Câble USB-C Anti-Casse à Anneaux Flex
Paire de manchons anti-pliure à anneaux dégressifs conçus pour soulager la contrainte mécanique sur les connecteurs de câbles USB-C et Lightning. Vous recherchez un modèle 3D fiable et directement fonctionnel pour protege cable usb c anti casse ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 47.0 × 19.0 × 36.0 mm Volume géométrique : 21.9 cm³ Consommation estimée de filament : ~27.2 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~2.1 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
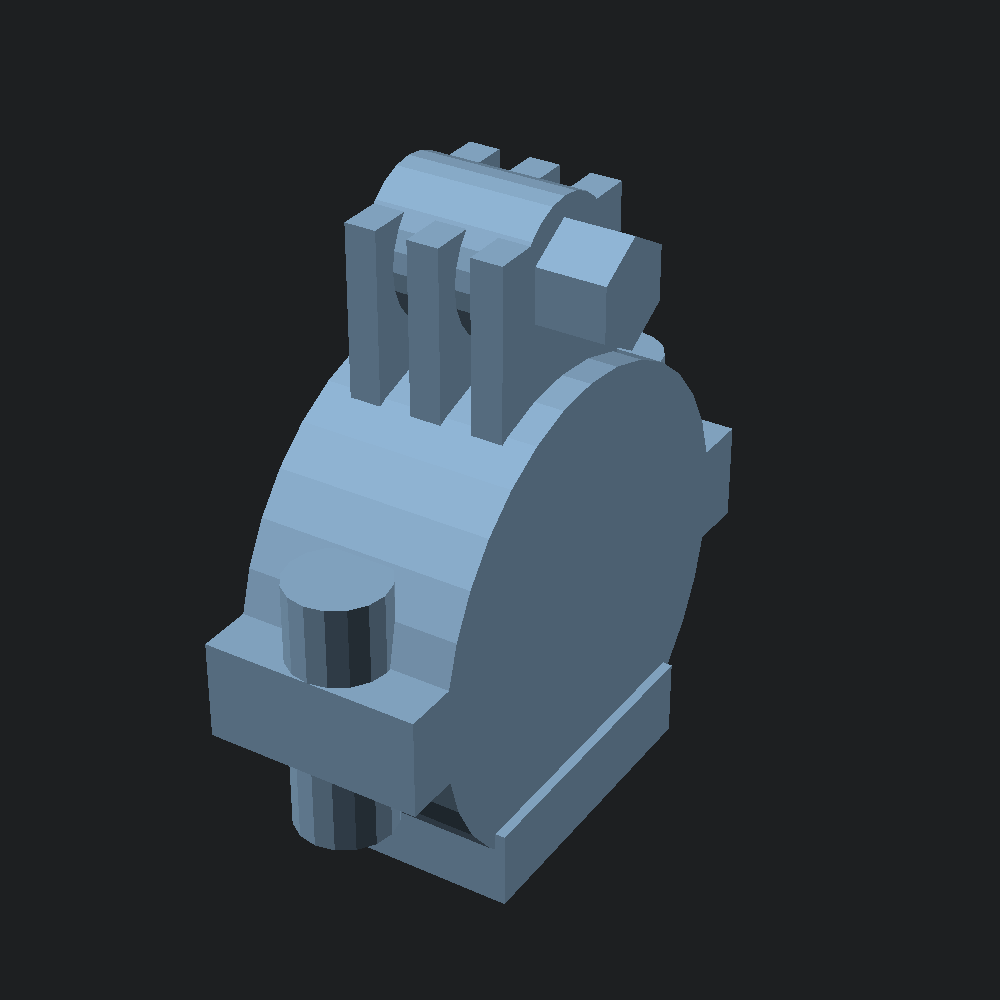
Support GoPro & Action Cam pour Guidon de Vélo (31.8 mm)
Collier de serrage rigide pour cintre de vélo 31.8 mm équipé de l'interface universelle à 3 ailettes GoPro et épaulement pour écrou M5. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support gopro guidon velo ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 27.0 × 58.0 × 65.5 mm Volume géométrique : 70.1 cm³ Consommation estimée de filament : ~86.9 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~6.0 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
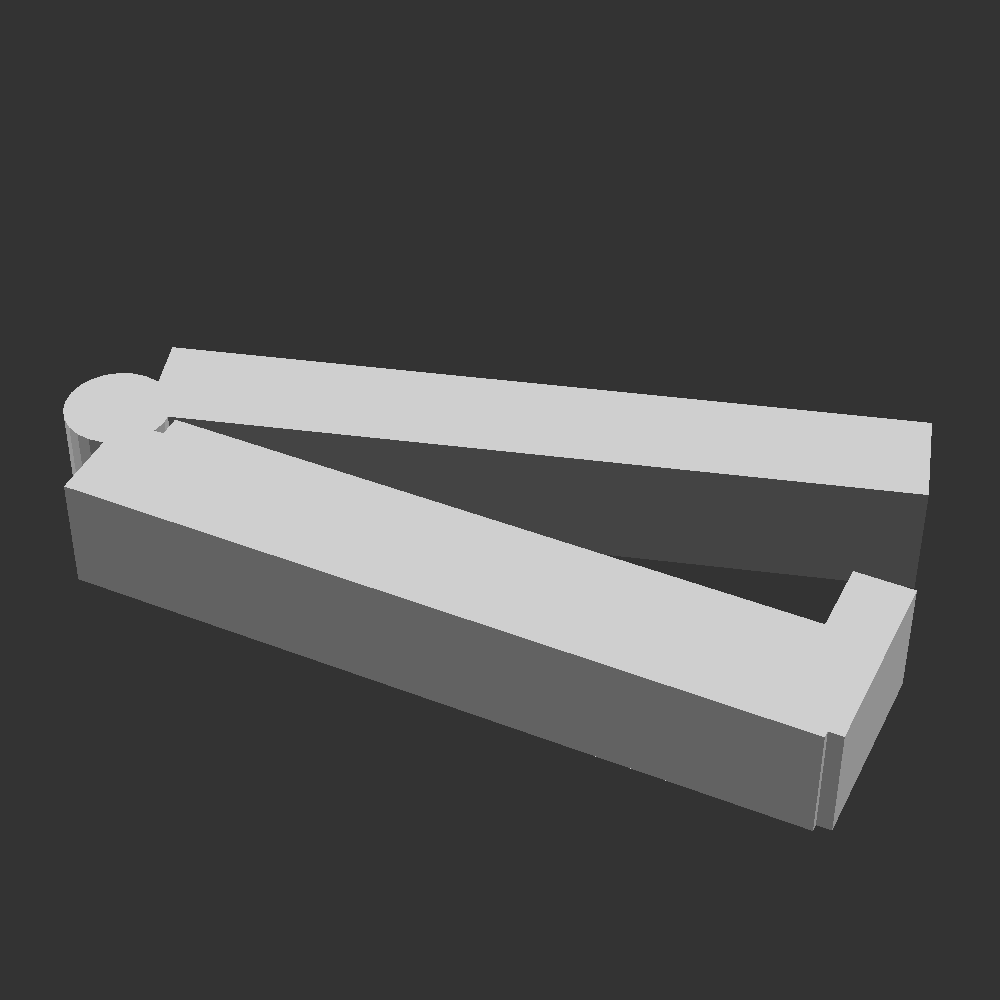
Pince à Sachet Hermétique Articulée Print-in-Place (100 mm)
Pince de fermeture hermétique à charnière souple et loquet de verrouillage par clipsage pour sachets de café, céréales et bobines de filament. Vous recherchez un modèle 3D fiable et directement fonctionnel pour pince a sachet hermetique cuisine ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 111.0 × 57.4 × 16.0 mm Volume géométrique : 56.2 cm³ Consommation estimée de filament : ~69.7 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~4.8 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
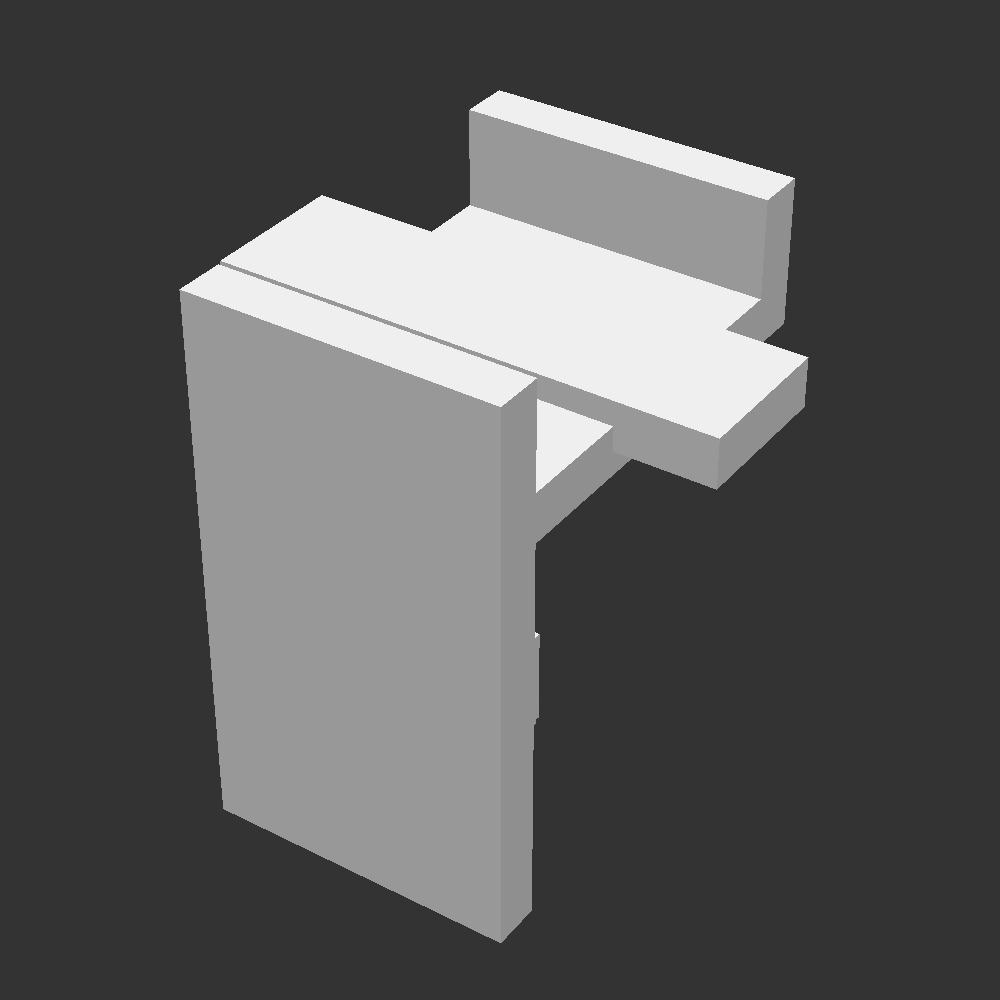
Support Casque Audio Mural & Sous-Bureau avec Crochet Câble
Support de casque gaming et hi-fi à selle courbée large qui préserve la mousse de l'arceau, complété par un crochet inférieur pour le câble jack/USB. Vous recherchez un modèle 3D fiable et directement fonctionnel pour porte casque audio mural bureau ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 62.0 × 56.0 × 68.0 mm Volume géométrique : 50.7 cm³ Consommation estimée de filament : ~62.9 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~4.4 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
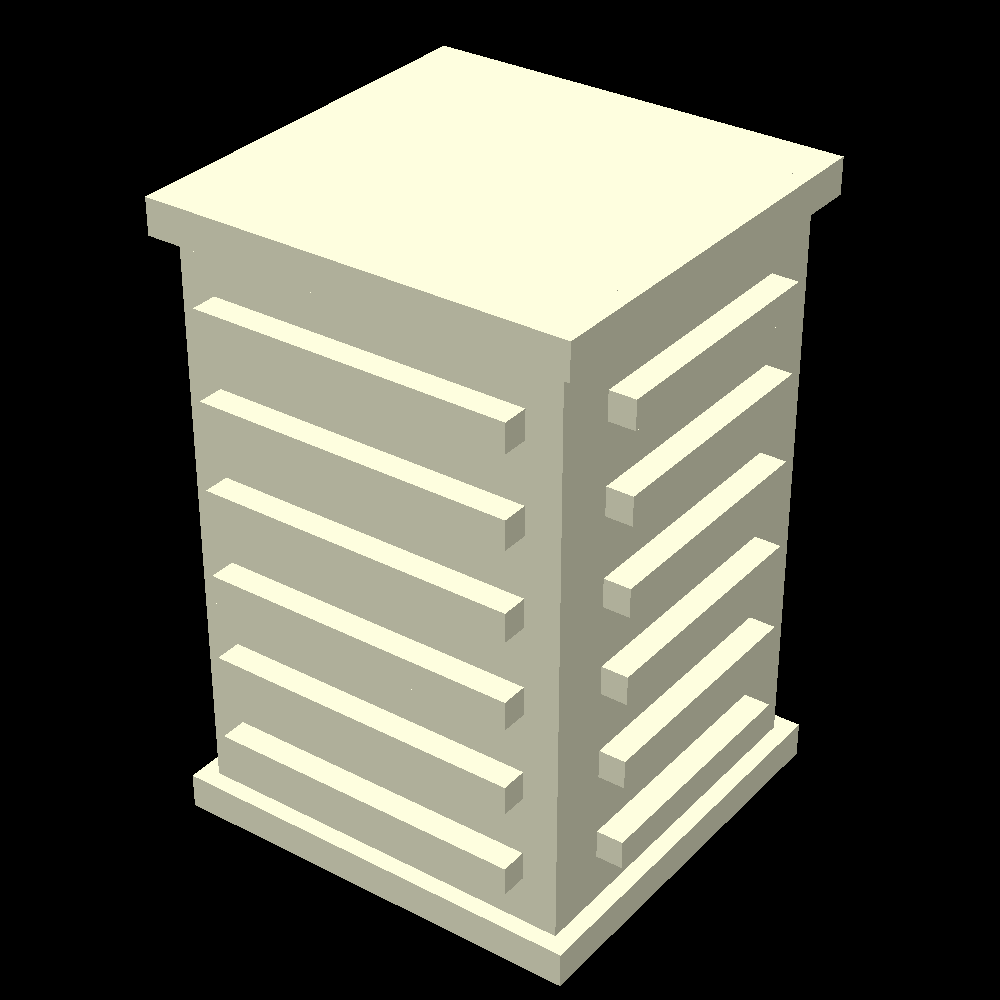
Tour de Rangement 12 Cartouches Nintendo Switch
Colonne compacte de rangement pour 12 cartouches de jeux Nintendo Switch & Switch OLED avec encoches latérales d'éjection au pouce. Vous recherchez un modèle 3D fiable et directement fonctionnel pour rangement cartouches nintendo switch ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 50.0 × 48.0 × 72.0 mm Volume géométrique : 210.8 cm³ Consommation estimée de filament : ~261.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~17.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
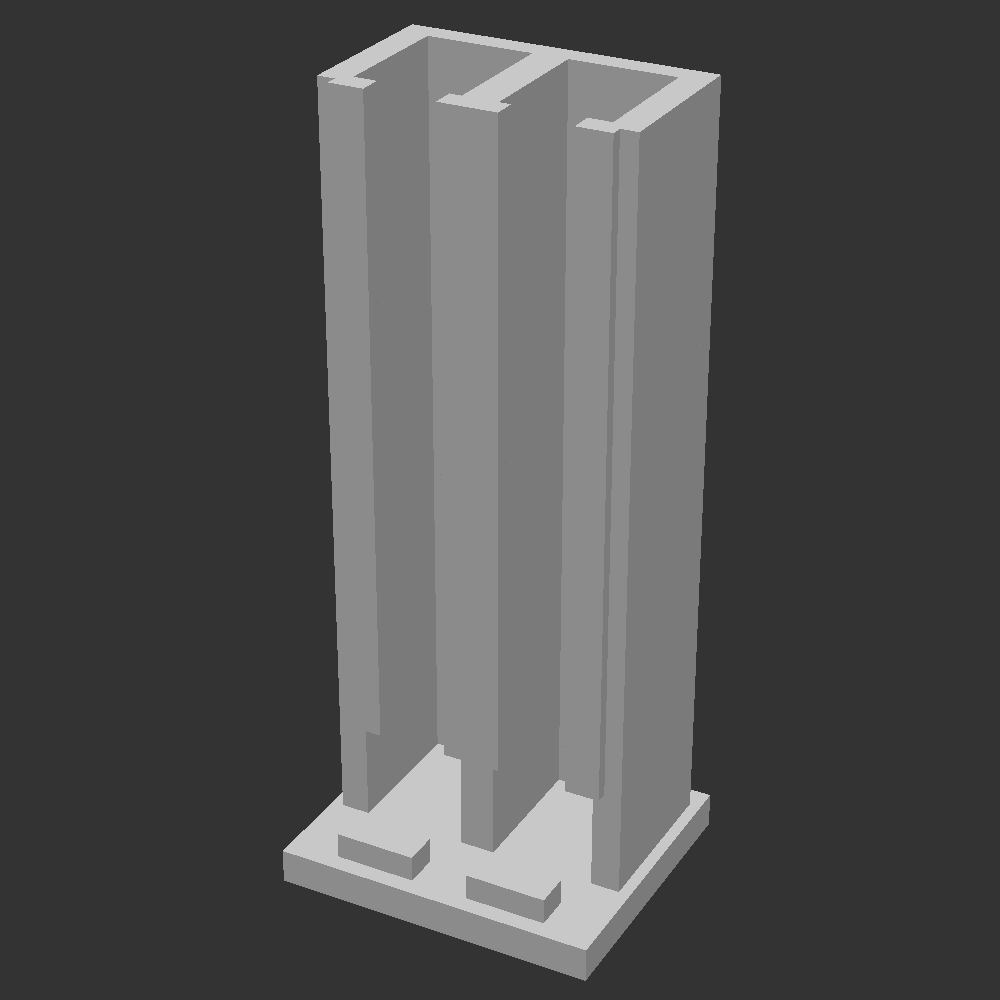
Distributeur Vertical de Capsules Nespresso Double Rail
Tour distributrice verticale à double colonne pour capsules de café Nespresso avec rampe d'extraction inférieure par gravité. Vous recherchez un modèle 3D fiable et directement fonctionnel pour organisateur capsules nespresso vertical ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 56.0 × 48.0 × 135.0 mm Volume géométrique : 111.0 cm³ Consommation estimée de filament : ~137.6 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~9.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
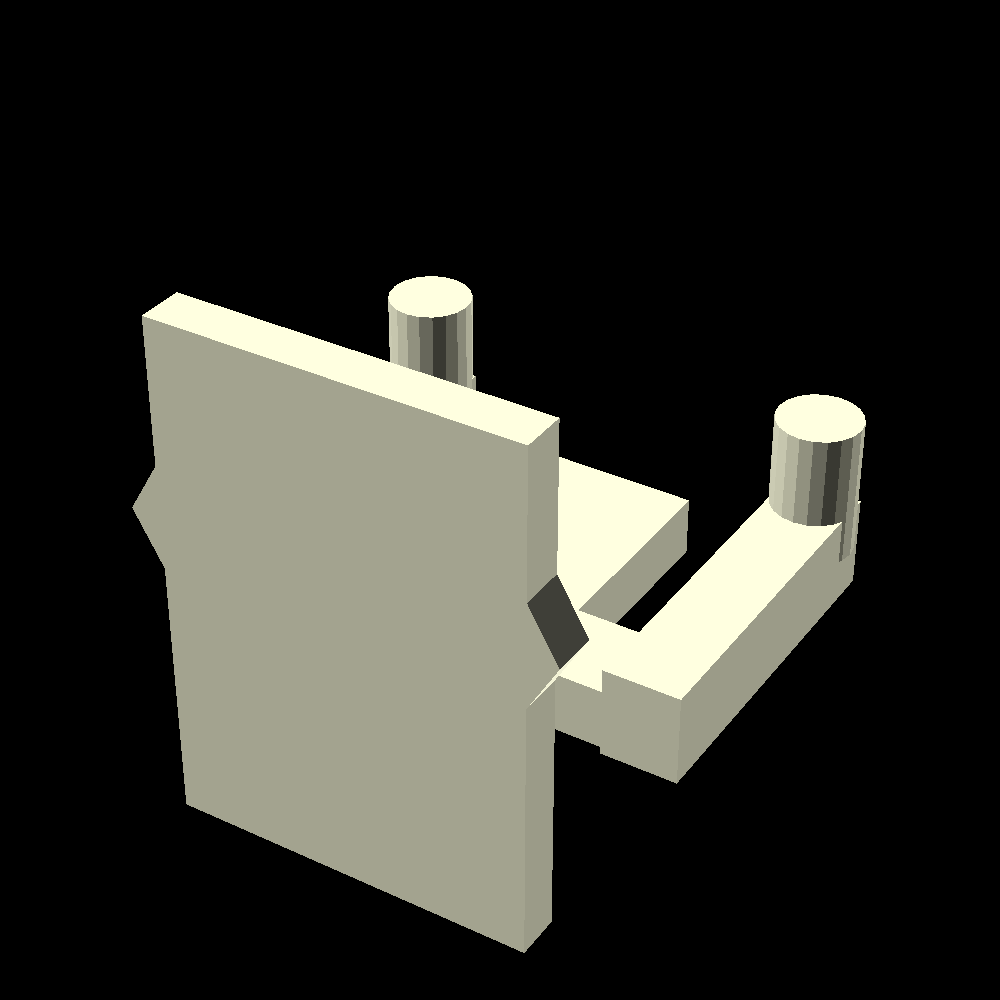
Support Mural & Bureau pour Manette PS5 DualSense
Berceau mural ergonomique épousant les poignées de la manette PlayStation 5 DualSense avec butées antidérapantes et écusson de fixation renforcé. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support manette ps5 mural ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 67.0 × 66.5 × 68.0 mm Volume géométrique : 61.0 cm³ Consommation estimée de filament : ~75.7 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~5.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
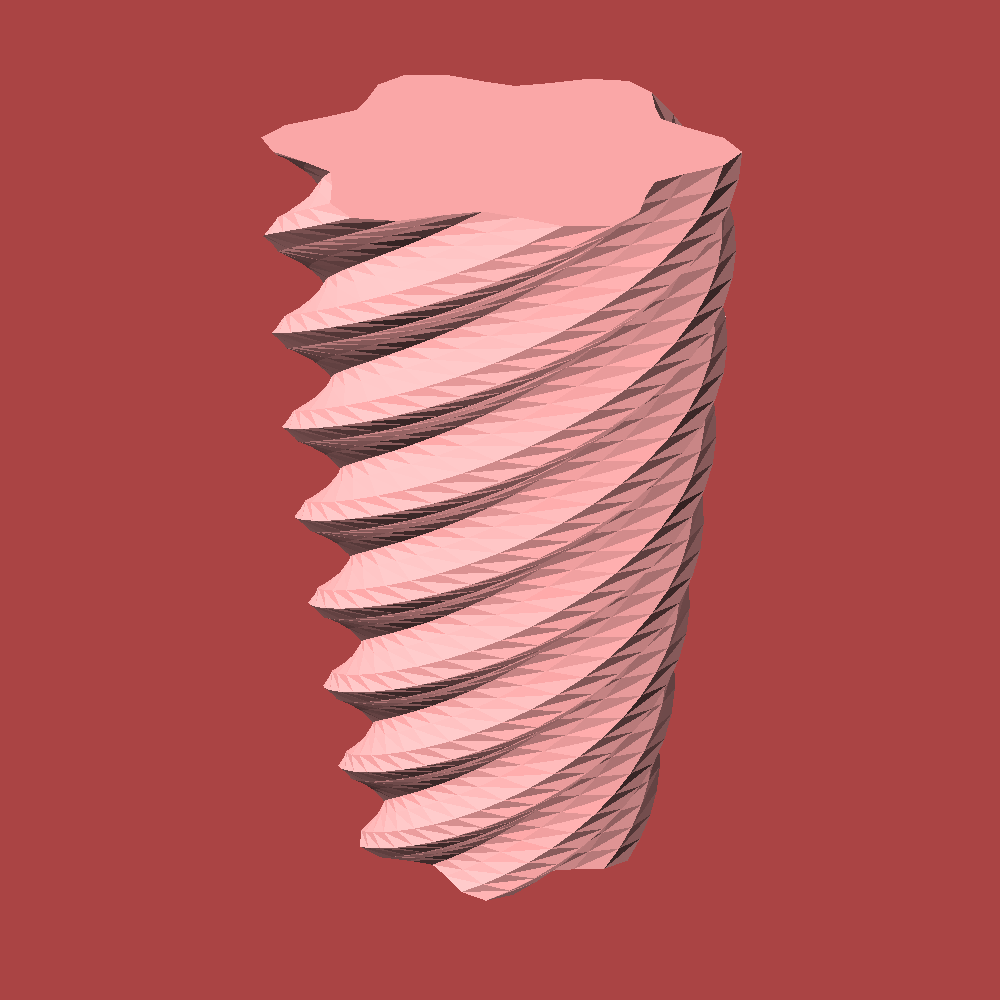
Vase Tressé Géométrique Design
Vase décoratif torsadé à côtes hélicoïdales, conçu pour une impression en mode Vase (Spiralize Outer Contour) ou standard sans aucun support. Vous recherchez un modèle 3D fiable et directement fonctionnel pour vase tresse geometrique design ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 56.8 × 57.0 × 95.0 mm Volume géométrique : 150.4 cm³ Consommation estimée de filament : ~186.5 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~12.4 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
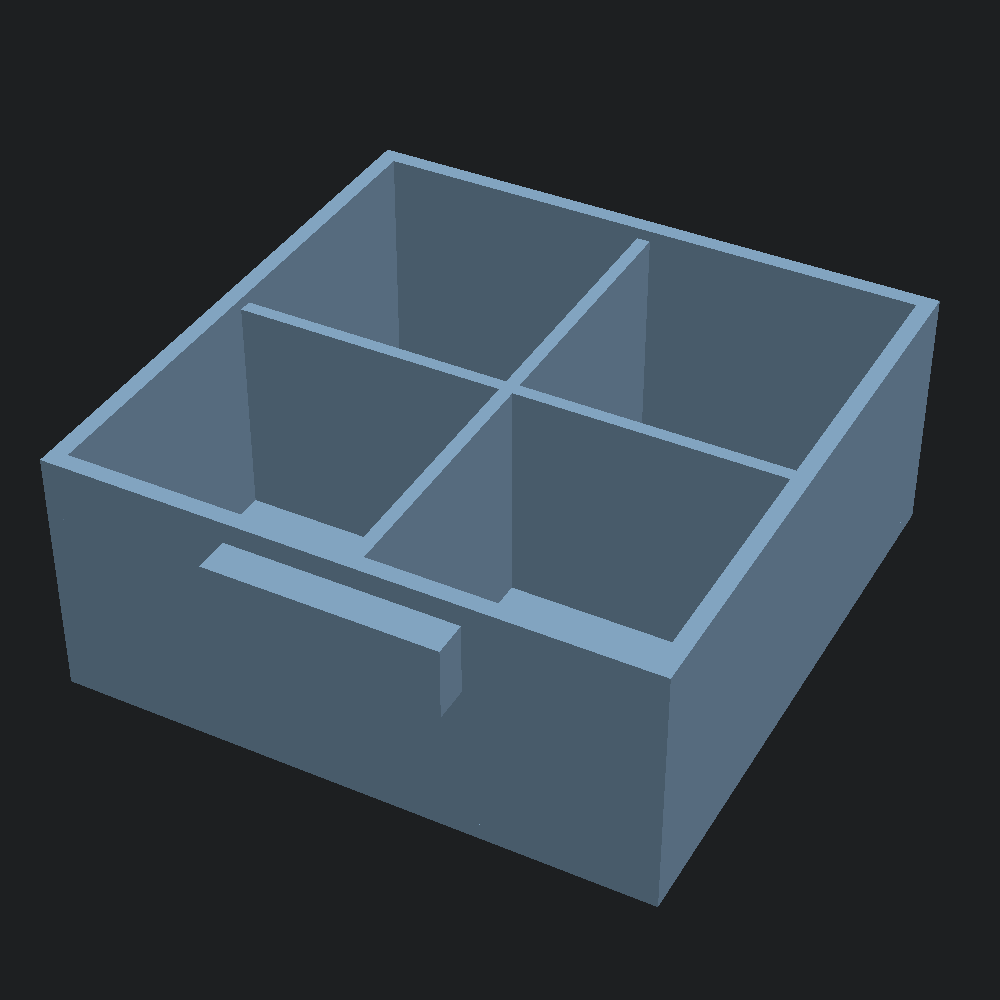
Boîte à Compartiments Paramétrique Atelier
Boîte de rangement d'atelier à 4 compartiments profonds avec porte-étiquette frontal pour trier visserie M3/M4/M5, écrous et inserts. Vous recherchez un modèle 3D fiable et directement fonctionnel pour boite a compartiments parametrique vis ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 84.0 × 89.0 × 36.0 mm Volume géométrique : 57.6 cm³ Consommation estimée de filament : ~71.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~5.0 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
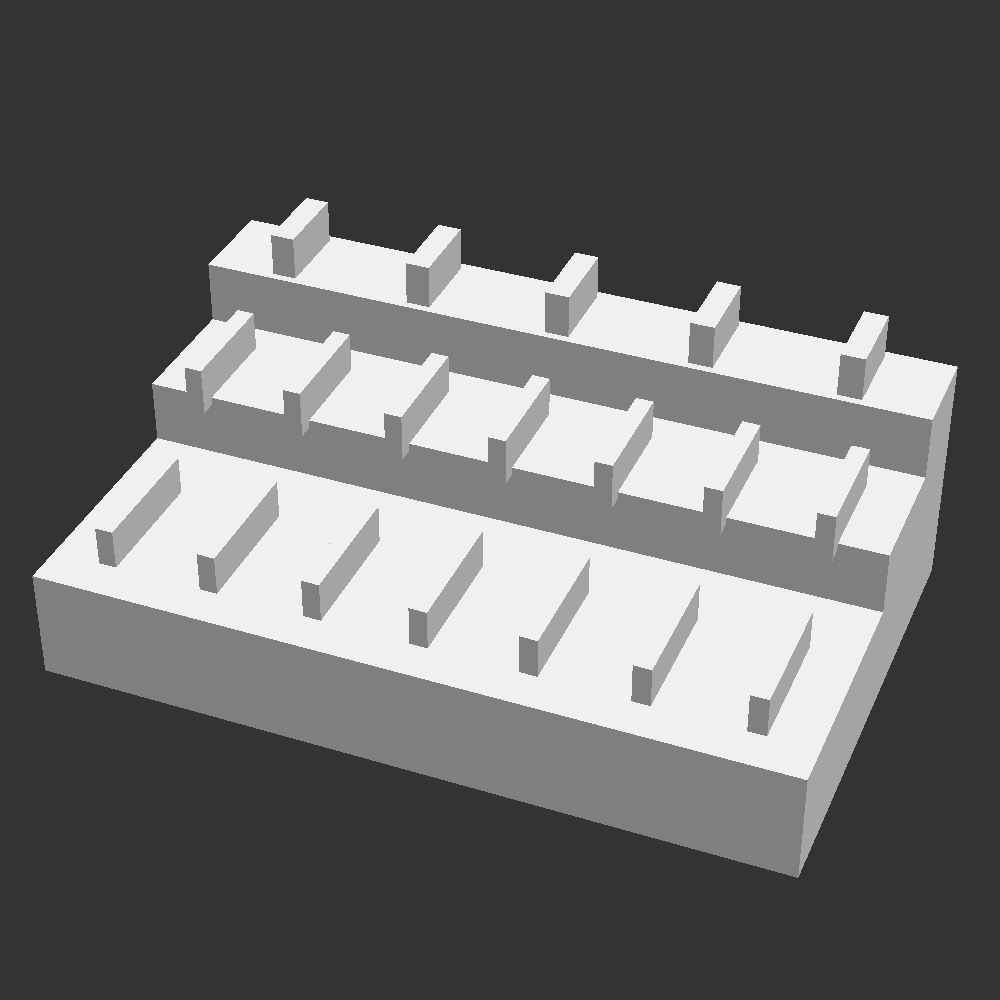
Organisateur de Bureau Cartes SD, MicroSD & Clés USB
Station de rangement étagée à 3 niveaux accueillant 6 cartes SD, 6 cartes MicroSD et 4 clés USB pour garder un bureau d'impression 3D parfaitement ordonné. Vous recherchez un modèle 3D fiable et directement fonctionnel pour organisateur de bureau cartes sd et cle usb ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 92.0 × 58.0 × 35.5 mm Volume géométrique : 168.3 cm³ Consommation estimée de filament : ~208.7 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~13.8 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
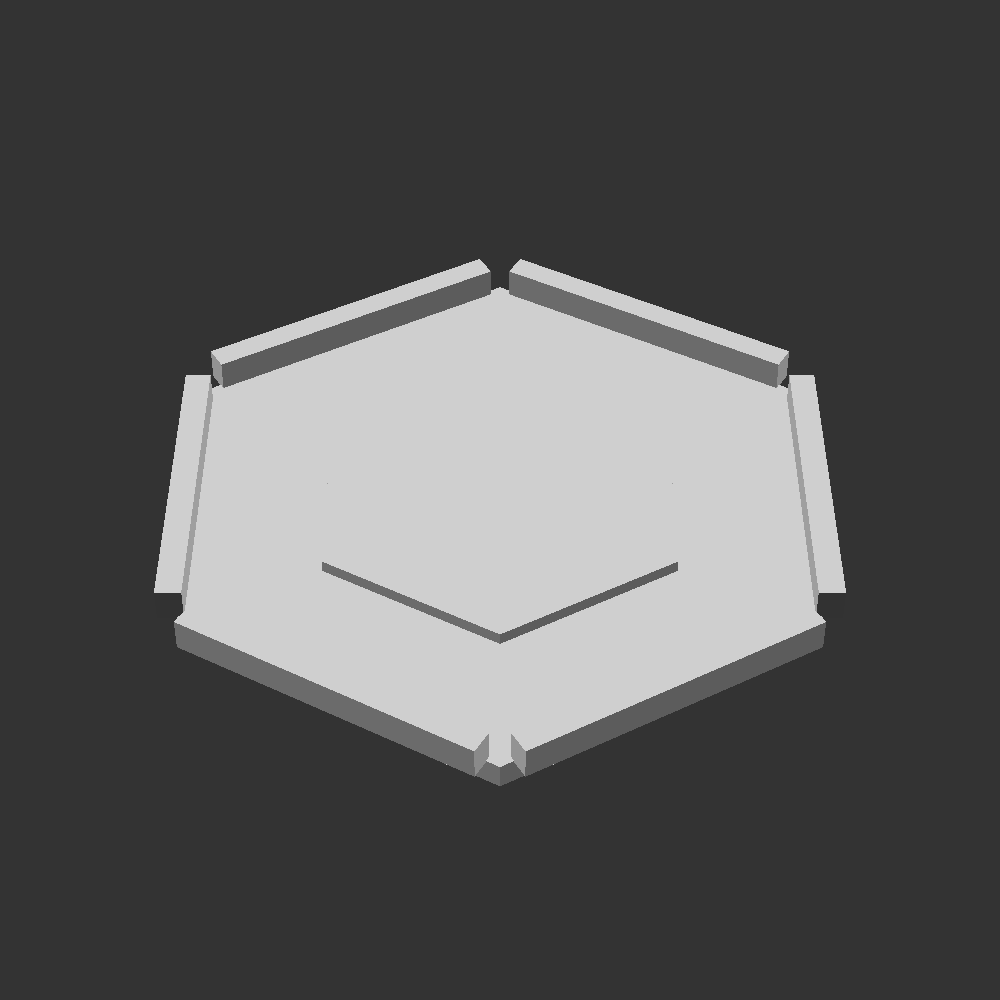
Sous-Verre Hexagonal Nid d'Abeille à Rebords
Sous-verre géométrique hexagonal avec rebord anti-goutte et nervures concentriques drainantes empêchant le verre de coller avec la condensation. Vous recherchez un modèle 3D fiable et directement fonctionnel pour sous verre hexagonal a rebords nid d abeille ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 98.6 × 88.5 × 7.8 mm Volume géométrique : 37.6 cm³ Consommation estimée de filament : ~46.6 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~3.4 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
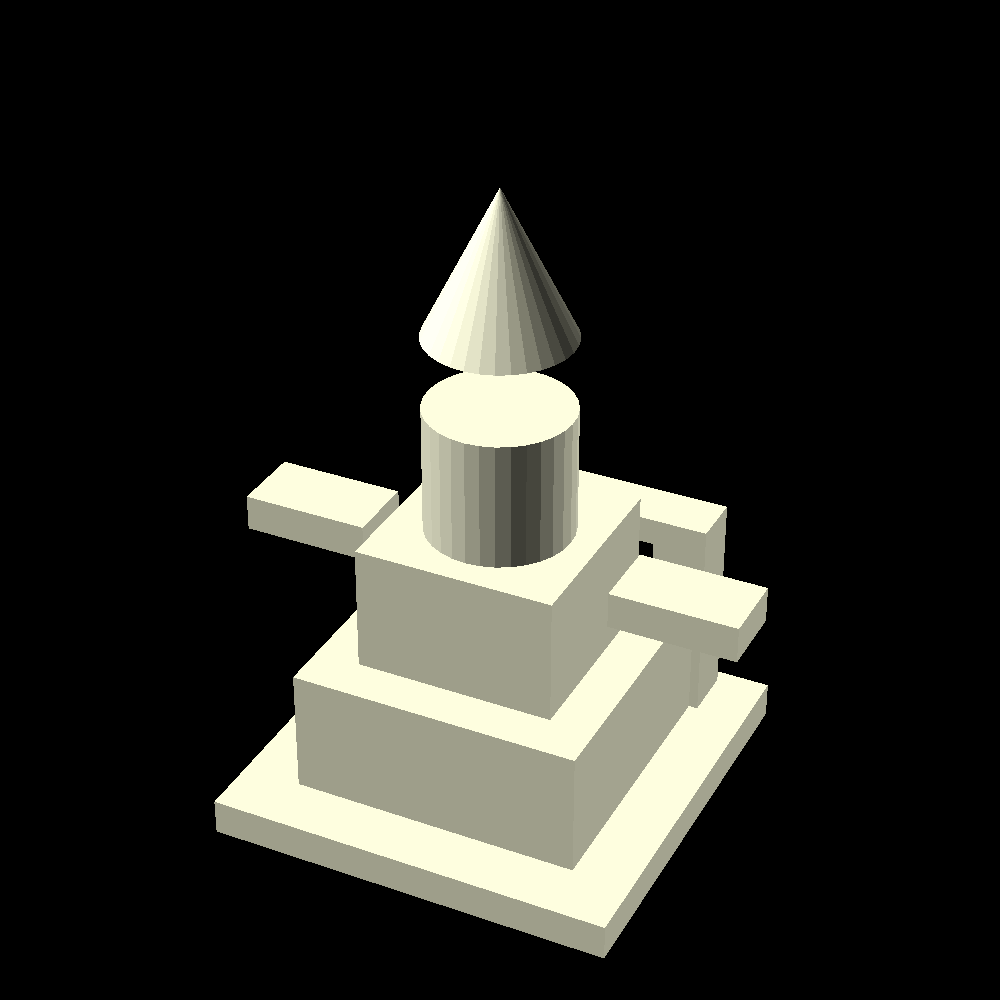
Tour d'Obélisque de Calibration & Test Ponts 3D
Pièce de test tout-en-un combinant paliers dimensionnels X/Y/Z, arche de pontage (bridging), porte-à-faux latéraux et cône de rétractation. Vous recherchez un modèle 3D fiable et directement fonctionnel pour tour d obelisque de calibration impression 3d ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 56.0 × 45.0 × 70.0 mm Volume géométrique : 36.2 cm³ Consommation estimée de filament : ~44.8 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~3.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
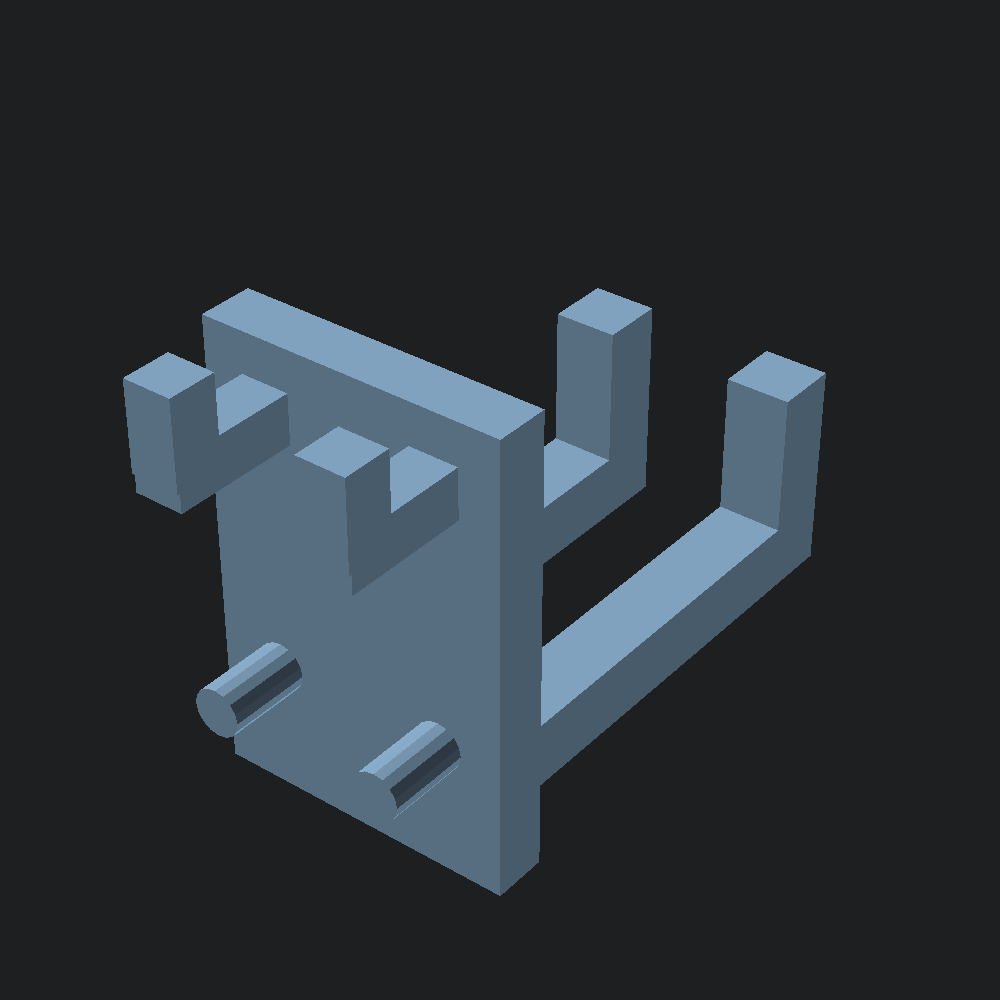
Crochet Double Renforcé pour Panneau Perforé Pegboard
Support double bras à ergots verrouillables pour panneaux perforés d'atelier (Pegboard / Skadis), idéal pour suspendre pinces, tournevis et rouleaux. Vous recherchez un modèle 3D fiable et directement fonctionnel pour crochet pour panneaux perfores pegboard skadis ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 28.0 × 59.2 × 43.5 mm Volume géométrique : 11.6 cm³ Consommation estimée de filament : ~14.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~1.3 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).
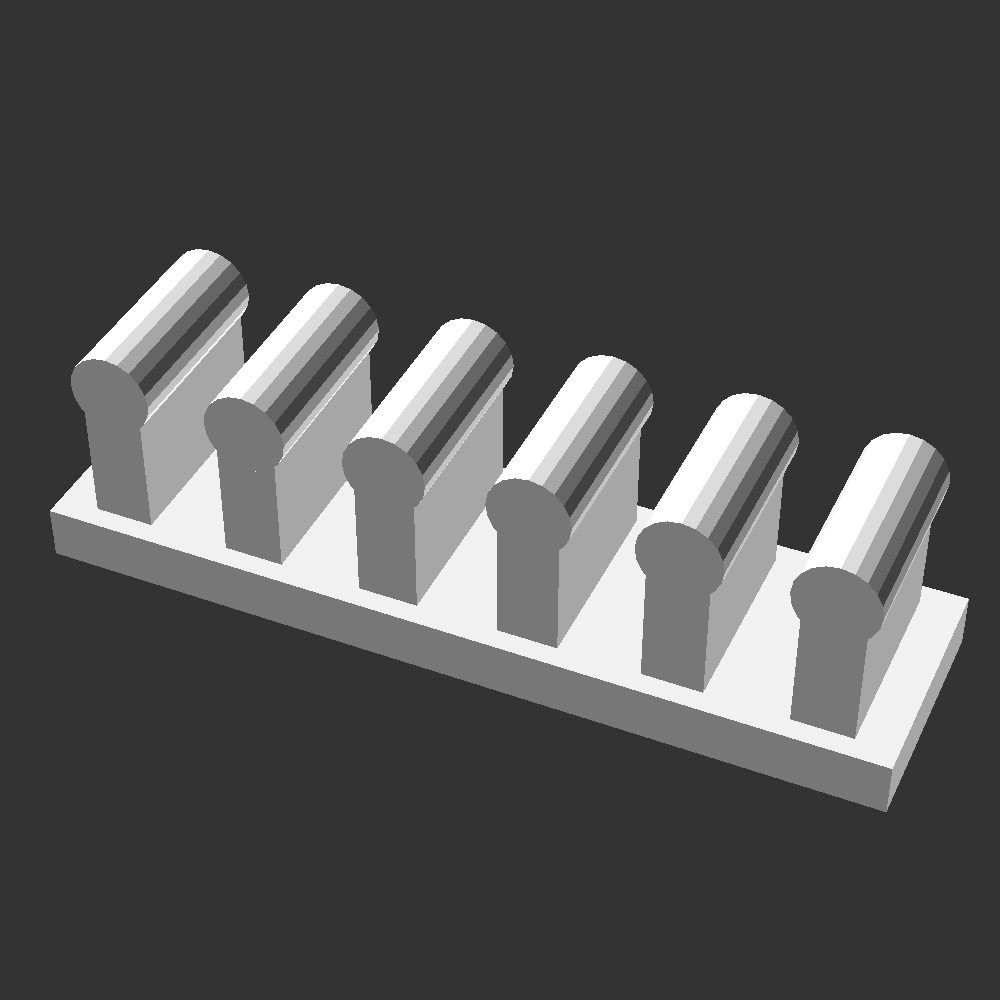
Peigne Support de Câbles Modulaire 5 Fentes Bureau
Organisateur de câbles de bureau à 5 gorges avec lèvres de retenue souples pour maintenir vos cordons USB-C, HDMI et chargeurs toujours accessibles. Vous recherchez un modèle 3D fiable et directement fonctionnel pour support de cables modulaire bureau ? Ce fichier STL 3D gratuit a été conçu en CAO paramétrique avec des épaisseurs de paroi calibrées pour offrir une excellente résistance mécanique et une impression 3D FDM sans échec sur toutes les imprimantes actuelles (Bambu Lab A1/P1S/X1C, Creality K1/Ender, Prusa MK4, Anycubic Kobra, Elegoo Neptune). 📏 Caractéristiques Techniques & Dimensions : Dimensions hors-tout (X × Y × Z) : 78.0 × 22.0 × 22.3 mm Volume géométrique : 22.9 cm³ Consommation estimée de filament : ~28.4 g (en PLA / PETG avec remplissage 20%) Temps d'impression indicatif : ~2.2 h sur imprimante FDM moderne ⚙️ Paramètres d'Impression Recommandés (Slicer) : Hauteur de couche : 0.20 mm standard (ou 0.16 mm pour une finition esthétique fine). Remplissage (Infill) : 15% à 25% en motif Gyroïde ou Cubique pour une rigidité optimale. Nombre de parois (Wall Loops) : 3 périmètres (1.2 mm avec buse de 0.4 mm). Supports : Aucun support nécessaire grâce à des surplombs auto-portants étudiés pour le FDM. Matériaux conseillés : PLA / PLA+ pour un usage quotidien en intérieur, ou PETG / ASA pour les pièces soumises à l'humidité, à la chaleur ou à une contrainte mécanique. 💡 Conseils d'Impression & Montage : Dégraissez votre plateau PEI à l'alcool isopropylique avant de lancer le print afin de garantir une première couche parfaitement lisse sans décollement (warping).

Canard
Téléchargez gratuitement le modèle 3D Canard au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce canard (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Pour le plus grand plaisir de vos enfants. Le moment du bain sera égaillé par ce modèle de canard réalisé en 3D. L’objet 3D est livré brut, avec les supports d’impression, sans retouche, non-peint et non-assemblé. Guide technique d'impression 3D pour Canard Pour obtenir un état de surface optimal sur Canard, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Voiture Rallye
Téléchargez gratuitement le modèle 3D Voiture Rallye au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez ce magnifique modèle de voiture de rallye en 3D pour commencer une collection ou pour amuser vos enfants. Guide technique d'impression 3D pour Voiture Rallye Pour obtenir un état de surface optimal sur Voiture Rallye, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Dying Light
Téléchargez gratuitement le modèle 3D Figurine Dying Light au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Superbe figurine Dying Light officielle à imprimer en 3d ! Guide technique d'impression 3D pour Figurine Dying Light Pour obtenir un état de surface optimal sur Figurine Dying Light, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Evolve - Kraken
Téléchargez gratuitement le modèle 3D Figurine Evolve - Kraken au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Superbe figurine officielle Kraken Evolve à imprimer en 3d ! Guide technique d'impression 3D pour Figurine Evolve - Kraken Pour obtenir un état de surface optimal sur Figurine Evolve - Kraken, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Evolve - Goliath
Téléchargez gratuitement le modèle 3D Figurine Evolve - Goliath au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Superbe figurine officielle Goliath Evolve à imprimer en 3d ! Guide technique d'impression 3D pour Figurine Evolve - Goliath Pour obtenir un état de surface optimal sur Figurine Evolve - Goliath, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Evolve - Bucket
Téléchargez gratuitement le modèle 3D Figurine Evolve - Bucket au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Superbe figurine officielle Bucket Evolve à imprimer en 3d ! Guide technique d'impression 3D pour Figurine Evolve - Bucket Pour obtenir un état de surface optimal sur Figurine Evolve - Bucket, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Evolve - Hyde
Téléchargez gratuitement le modèle 3D Figurine Evolve - Hyde au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Superbe figurine officielle Hyde Evolve à imprimer en 3d ! Guide technique d'impression 3D pour Figurine Evolve - Hyde Pour obtenir un état de surface optimal sur Figurine Evolve - Hyde, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Casque Iron Man
Vous pouvez y ajouter de l'électronique (les plaques d'ouverture et de fermeture sont conçues indépendamment), de l'éclairage et des sons selon votre niveau de compétence et en fonction de ce que vous voulez dépenser. L'impression 3D permet de réaliser des formes complexes grâce à l'ajout de petites couches de plastique ou d'un autre matériau tel que le métal. Ce casque peut être fait avec une imprimante 3D maison, bien qu'il sera en plusieurs parties qui devront ensuite être rassemblées. Mais Rappelez-vous, Tony Stark a fait son premier casque et son costume dans une grotte, Donc vous pourrez obtenir des résultats surprenants avec le temps et la patience! Détails Techniques du Casque Iron Man en 3D Ce modèle 3D du casque d'Iron Man est divisé en plusieurs pièces pour faciliter l'impression. Il peut être imprimé avec la plupart des imprimantes 3D domestiques. Voici les principales caractéristiques de ce projet : Nombre de fichiers STL : 5 fichiers gratuits à télécharger Impression par sections : Les différentes parties du casque doivent être assemblées après impression. Personnalisation : Vous pouvez ajouter de l'électronique pour animer les plaques faciales, les éclairages et même des effets sonores. Matériaux suggérés : Filament PLA ou ABS pour une impression durable. Pourquoi Télécharger ce Modèle de Casque Iron Man ? Le casque d’Iron Man est un élément clé de tout cosplay de Tony Stark, et ce modèle 3D offre une excellente base pour créer une réplique fidèle et impressionnante. Voici quelques raisons pour lesquelles ce modèle est incontournable : Gratuit : Téléchargez les fichiers STL sans frais et commencez votre projet d'impression 3D dès aujourd'hui. Facile à assembler : Conçu pour être imprimé en plusieurs parties, l'assemblage final est simple avec un peu de patience et d'habileté. Personnalisable : Ajoutez vos propres modifications, des éléments électroniques, ou des peintures pour un rendu unique. Cosplay de qualité : Parfait pour vos conventions, événements cosplay ou tout simplement pour décorer votre espace geek. Conseils pour l'Impression du Casque Iron Man L'impression de ce modèle nécessite une imprimante 3D standard, mais le succès de votre projet dépendra également de la qualité des matériaux utilisés et de la précision des réglages. Voici quelques conseils pour obtenir un rendu optimal : Utilisez du filament de qualité : Préférez des filaments PLA ou ABS qui offrent une bonne résistance et un rendu de qualité. Paramétrez votre imprimante : Réglez une épaisseur de couche fine (0,1 à 0,2 mm) pour obtenir des détails précis. Post-traitement : Une fois imprimé, le casque peut nécessiter un léger ponçage et une peinture pour obtenir un look professionnel. Ajout d'électronique : Pour les plus expérimentés, l'ajout de LED et de mécanismes de mouvement peut donner vie à votre casque comme celui de Tony Stark. Réalisez Votre Propre Casque Comme Tony Stark Caractéristiques du Modèle 3D Ce modèle est conçu pour reproduire fidèlement les détails du casque d’Iron Man. Voici un résumé de ses caractéristiques : Modèle modulaire : Imprimable en plusieurs parties pour une meilleure précision. Compatible électronique : Les plaques d’ouverture et fermeture sont conçues pour accueillir des mécanismes motorisés ou des LED. Finition personnalisable : Ajoutez vos propres touches de peinture et d'assemblage pour un rendu unique. Tout comme Tony Stark a fabriqué son premier casque dans une grotte avec des moyens limités, vous pouvez créer votre propre réplique avec une imprimante 3D. Grâce à ce fichier STL gratuit, vous aurez un projet d'impression ambitieux qui allie technique et créativité. Prenez votre temps, ajustez les pièces et laissez libre cours à votre imagination pour donner vie à ce casque légendaire !

PokeBall
Téléchargez gratuitement le modèle 3D PokeBall au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez ce magnifique modèle de Pokeball en 3D. Guide technique d'impression 3D pour PokeBall Pour obtenir un état de surface optimal sur PokeBall, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

FLeur Minecraft
Téléchargez gratuitement le modèle 3D FLeur Minecraft au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez ce magnifique modèle de Fleur Minecraft en 3D (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour FLeur Minecraft Pour obtenir un état de surface optimal sur FLeur Minecraft, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

R2 D2
Téléchargez gratuitement le modèle 3D R2 D2 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de R2 D2 (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour R2 D2 Pour obtenir un état de surface optimal sur R2 D2, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Citrouille Halloween
Téléchargez gratuitement le modèle 3D Citrouille Halloween au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle citrouille pour Halloween (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). La décoration la plus emblématique à l'Halloween est la citrouille. Cette conception classique est idéal pour toutes les décorations de la maison. Guide technique d'impression 3D pour Citrouille Halloween Pour obtenir un état de surface optimal sur Citrouille Halloween, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque Hannibal Lecter
Téléchargez gratuitement ce modèle de masque Hannibal Lecter ! Hannibal Lecter est un personnage de fiction créé à partir d'une série de livres de Thomas Harris. Ceux-ci ont ensuite été adaptés en films avec le rôle principal joué par Anthony Hopkins puis en série à succès. Ce tueur en série terrifiant avait été emprisonné et fixé à l'aide d'une veste de plomb et d'un masque, qui est devenue emblématique avec le personnage. Détails Techniques du Masque Hannibal Lecter Ce modèle 3D du masque d'Hannibal Lecter est conçu pour être imprimé facilement sur une imprimante 3D domestique. Voici les principales caractéristiques du modèle : Nombre de fichiers STL : 1 fichier gratuit à télécharger. Design détaillé : Reproduction fidèle du masque iconique vu dans le film Le Silence des Agneaux. Matériaux recommandés : Filament PLA ou ABS pour une finition solide. Taille ajustable : Le modèle peut être redimensionné en fonction de la taille du visage de l'utilisateur. Pourquoi Télécharger ce Modèle de Masque Hannibal Lecter ? Le masque d'Hannibal Lecter est un symbole du cinéma d'horreur et du thriller psychologique. Ce modèle 3D vous permet de recréer cet accessoire culte pour vos projets personnels ou pour un cosplay inoubliable. Voici pourquoi ce fichier STL est parfait pour vous : Gratuit : Téléchargez le fichier STL sans frais et imprimez votre propre masque à domicile. Facile à imprimer : Convient à la plupart des imprimantes 3D avec un assemblage minimal. Réalisme : Une réplique fidèle du masque tel qu’il apparaît dans les films et séries Hannibal. Cosplay et Déguisements : Parfait pour compléter un costume de tueur en série ou pour ajouter à votre collection d'objets de films. Conseils pour l'Impression du Masque Hannibal Lecter Pour obtenir le meilleur résultat, suivez ces conseils lors de l’impression de votre masque Hannibal Lecter : Utilisez du filament de qualité : Pour un masque résistant et fidèle, préférez des filaments PLA ou ABS. Épaisseur de couche fine : Utilisez une épaisseur de couche entre 0,1 et 0,2 mm pour capturer tous les détails du masque. Post-traitement : Un léger ponçage et une peinture de finition peuvent améliorer considérablement l’aspect du masque. Ajustement personnalisé : Vous pouvez redimensionner le modèle dans votre logiciel d'impression pour qu'il s'adapte parfaitement à votre visage. Un Masque Emblématique pour Halloween Que vous soyez un fan de films d'horreur, un passionné de cosplay, ou simplement à la recherche d'un projet d'impression 3D original, ce masque d'Hannibal Lecter sera une pièce de choix. Il s’agit d’une réplique iconique qui fera forte impression lors de vos événements ou dans votre collection personnelle. En plus d’être un projet amusant et relativement simple, l’impression 3D de ce masque permet de vous approprier un objet emblématique du cinéma tout en montrant vos compétences techniques et artistiques. Caractéristiques du Modèle 3D Voici un résumé des caractéristiques techniques de ce modèle de masque Hannibal Lecter : Design réaliste : Reproduction fidèle du masque d’Hannibal Lecter tel qu’il apparaît dans les films et séries. Impression modulaire : Le modèle est conçu pour être imprimé en une seule pièce ou en plusieurs parties si nécessaire. Personnalisation : Peignez et ajustez selon vos préférences pour un rendu unique.

Masque Star Wars Kylo Ren
Téléchargez gratuitement le modèle 3D Masque Star Wars Kylo Ren au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de masque de Kylo Ren (Star Wars 7) ! Guide technique d'impression 3D pour Masque Star Wars Kylo Ren Pour obtenir un état de surface optimal sur Masque Star Wars Kylo Ren, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine de Stormtrooper
Téléchargez gratuitement le modèle 3D Figurine de Stormtrooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de figurine de Stormtrooper en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Figurine de Stormtrooper Pour obtenir un état de surface optimal sur Figurine de Stormtrooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Casque Captain America - Modèle 3D pour Impression 3D
Réalisez votre Casque Captain America : Le Kit du MakerCe projet est un défi passionnant. Avec 53 pièces à assembler, l'impression n'est que le début. Pour obtenir un casque solide et réaliste (sans lignes de jonction visibles), voici les outils que nous recommandons.IndispensableImagePourquoi ?Lien d'Achat1. eSUN PLA+ (Bleu)Solidité & CouleurLe PLA+ est 10x plus solide que le PLA standard. Prenez du Bleu pour la base, et du Blanc pour le "A" et les ailes.Voir le Filament2. Stylo 3D (Soudure)Assemblage InvisibleOubliez la colle ! Utilisez un stylo 3D pour "souder" les 53 pièces entre elles avec du filament. C'est plus solide et invisible après ponçage.Voir le Stylo3. Kit de PonçageFinition LissePour effacer les lignes d'impression et les jonctions. Indispensable avant la peinture pour un look "métal" réaliste.Voir les KitsCaractéristiques du Fichier STLDécoupage : 53 fichiers STL. Chaque pièce est conçue pour tenir sur un plateau standard (Ender 3, Neptune 4).Assemblage : Système de "puzzle" intuitif.Compatibilité : Imprimantes FDM (recommandé) ou Résine (pour les petites pièces détaillées).Tutoriel : Comment réussir votre Casque ?Imprimer un casque complet est un rite de passage pour tout maker. Voici nos conseils pour ne pas rater vos 50 heures d'impression :L'Impression : Imprimez en 0.2mm ou 0.24mm pour gagner du temps. Utilisez un remplissage (Infill) de 10% à 15% (motif Gyroid) pour la légèreté.L'Assemblage (Soudure) : Utilisez votre Stylo 3D avec le même filament que l'impression. Faites fondre les jointures à l'intérieur et à l'extérieur. C'est bien plus durable que la Super Glue.Le Post-Traitement : C'est le secret. Poncez (grain 120), appliquez un mastic en spray (Filler Primer), poncez à l'eau (grain 400), puis peignez.Prêt à vous lancer ? Téléchargez les fichiers ci-dessus et équipez-vous !

3 Minions : Bob, Stuart et Kevin
Donnez vie aux Minions les plus célèbres ! Ce pack de fichiers STL gratuits vous permet de télécharger et d'imprimer en 3D les modèles de Bob, Stuart et Kevin. Parfaits pour une décoration de bureau, un cadeau, ou pour les fans de la saga 'Moi, Moche et Méchant'. Ces modèles sont optimisés pour une impression FDM facile.De quoi avez-vous besoin pour imprimer ces Minions ?1. Les Bons Filaments (Jaune & Bleu)Pour un résultat parfait, vous aurez besoin de filament PLA 1.75mm (Jaune, Bleu, Noir et Gris). Les packs multi-couleurs Yungden et eSUN PLA+ sont idéaux.Voir les packs YungdenVoir les packs eSUN PLA+2. L'Imprimante pour DébuterPas encore d'imprimante ? La WEEFUN Tina2 S est parfaite pour débuter. Elle est livrée montée et prête à imprimer en 10 minutes.Voir le Prix sur Amazon3. Le Stylo 3D (Détails & Yeux)Un stylo 3D est idéal pour dessiner les détails (comme les yeux ou les logos) ou pour assembler les pièces imprimées.Voir le MYNT3D Pro```

Sabre Star Wars de Kylo Ren
Téléchargez gratuitement le modèle 3D Sabre Star Wars de Kylo Ren au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de sabre laser de Kylo Ren (Star Wars 7) ! Guide technique d'impression 3D pour Sabre Star Wars de Kylo Ren Pour obtenir un état de surface optimal sur Sabre Star Wars de Kylo Ren, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour Apple Watch
Téléchargez gratuitement le modèle 3D Support pour Apple Watch au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de support pour Apple Watch en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Support pour Apple Watch Pour obtenir un état de surface optimal sur Support pour Apple Watch, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Boule de Noël Design
Téléchargez gratuitement le modèle 3D Boule de Noël Design au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de boule de Noël Design en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Boule de Noël Design Pour obtenir un état de surface optimal sur Boule de Noël Design, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Le Revolver noué, non-violence
Téléchargez gratuitement le modèle 3D Le Revolver noué, non-violence au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de la sculpture du revolver noué en 3D ! Imprimez cette reproduction de l'oeuvre d'art réalisé Carl Fredrik Reuterswärd en mémoire à John Lenon. Il existe 3 versions de cette sculpture exposée à New York, au Luxembourg et à Malmö. Guide technique d'impression 3D pour Le Revolver noué, non-violence Pour obtenir un état de surface optimal sur Le Revolver noué, non-violence, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Porte-clés Tour Eiffel
Téléchargez gratuitement le modèle 3D Porte-clés Tour Eiffel au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de porte-clé Tour Eiffel en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). En hommage aux attentats du 13 novembre 2015, nous vous proposons de télécharger ce symbole de la liberté. Imprimez la Tour Eiffel en 3D sous la forme d'un porte-clé. Guide technique d'impression 3D pour Porte-clés Tour Eiffel Pour obtenir un état de surface optimal sur Porte-clés Tour Eiffel, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine de Fallout Vault Boy
Téléchargez gratuitement ce modèle de figurine de Fallout en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Détails Techniques de la Figurine Fallout en 3D Cette figurine 3D est conçue pour être imprimée avec une résolution de 150 microns, idéale pour obtenir des détails précis et fidèles à l’univers Fallout. Voici les dimensions de la figurine : Largeur : 4,7 cm Profondeur : 4,7 cm Hauteur : 10 cm Le fichier STL est compatible avec la plupart des imprimantes 3D. Nous vous recommandons d'utiliser du filament PLA pour obtenir un rendu optimal. Pourquoi Télécharger ce Modèle 3D Fallout Vault Boy ? La figurine de Vault Boy est un incontournable pour les fans de Fallout. Que vous soyez un passionné de l'univers post-apocalyptique ou simplement à la recherche d'un projet d'impression 3D intéressant, ce fichier STL est fait pour vous. Voici pourquoi vous devriez l'imprimer : Gratuit : Téléchargez le fichier STL sans frais. Personnalisation : Peignez et assemblez la figurine selon vos goûts après impression. Cadeau parfait : Idéal pour offrir à tout fan de Fallout. Qualité professionnelle : Grâce à une résolution de 150 microns, le modèle est d’une grande finesse. Imprimez et Personnalisez Votre Figurine Vault Boy Après impression, la figurine sera livrée brute avec les supports d'impression. Cela vous offre l'opportunité de personnaliser totalement votre Vault Boy : peinture, assemblage et finitions sont entièrement entre vos mains. Cela vous permet de laisser libre cours à votre créativité tout en rendant hommage à l'un des personnages les plus emblématiques de l'univers Fallout. Comment Télécharger le Fichier STL de la Figurine Fallout Pour télécharger gratuitement le modèle STL de la figurine Fallout Vault Boy, cliquez simplement sur le bouton ci-dessous. Une fois téléchargé, vous pourrez l'imprimer en 3D depuis chez vous avec votre imprimante 3D préférée. Caractéristiques du Modèle 3D de Vault Boy Le modèle 3D de Vault Boy est conçu pour reproduire fidèlement les traits distinctifs du personnage. Voici un aperçu des principales caractéristiques : Fidélité : Modèle réaliste et fidèle à l’apparence du personnage dans le jeu. Personnalisable : Adapté pour la peinture et les modifications personnelles. Facile à imprimer : Conçu pour minimiser les difficultés d'impression, même pour les débutants. Pourquoi Choisir Notre Figurine Fallout ? Nous nous engageons à offrir des modèles 3D de qualité qui raviront les fans de jeux vidéo et les passionnés d'impression 3D. En téléchargeant notre figurine de Fallout Vault Boy, vous bénéficiez d'un fichier STL testé, optimisé pour l'impression 3D et totalement gratuit. Que vous soyez un expert ou un débutant, ce projet d'impression est parfait pour enrichir votre collection de modèles imprimés en 3D.

Mug Dark Vador
Téléchargez gratuitement le modèle 3D Mug Dark Vador au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Mug Dark Vador en 3d ! A l'occasion de la sortie du nouveau Star Wars Episode 7, nous vous proposons de concevoir une tasse au couleur du coté obscur. Imprimez facilement en 3D grâce à ce fichier .stl. Guide technique d'impression 3D pour Mug Dark Vador Pour obtenir un état de surface optimal sur Mug Dark Vador, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Clé à molette
Téléchargez gratuitement le modèle 3D Clé à molette au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de support clé à molette en 3d ! Guide technique d'impression 3D pour Clé à molette Pour obtenir un état de surface optimal sur Clé à molette, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Tirelire
Téléchargez gratuitement le modèle 3D Tirelire au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de tirelire en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Tirelire Pour obtenir un état de surface optimal sur Tirelire, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Lampe Design
Téléchargez gratuitement le modèle 3D Lampe Design au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de lampe design en 3d! Cette lampe est inspirée par la plus célèbre construction de Gustave Eiffel. Guide technique d'impression 3D pour Lampe Design Pour obtenir un état de surface optimal sur Lampe Design, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bac à glaçons
Téléchargez gratuitement le modèle 3D Bac à glaçons au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bac à glaçons en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Bac à glaçons Pour obtenir un état de surface optimal sur Bac à glaçons, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour casque
Téléchargez gratuitement le modèle 3D Support pour casque au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de support pour casque en 3d ! Guide technique d'impression 3D pour Support pour casque Pour obtenir un état de surface optimal sur Support pour casque, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Poignée pour caméra GoPro
Téléchargez gratuitement le modèle 3D Poignée pour caméra GoPro au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Poignée stabilisatrice pour GoPro en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Poignée pour caméra GoPro Pour obtenir un état de surface optimal sur Poignée pour caméra GoPro, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Presse Agrume
Téléchargez gratuitement le modèle 3D Presse Agrume au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D pour transformer votre pot de confiture en presse agrume (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Presse Agrume Pour obtenir un état de surface optimal sur Presse Agrume, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Sapin de Noël Design
Téléchargez gratuitement le modèle 3D Sapin de Noël Design au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de sapin de Noël Design en 3d! Guide technique d'impression 3D pour Sapin de Noël Design Pour obtenir un état de surface optimal sur Sapin de Noël Design, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bougeoir Sapin de Noël
Téléchargez gratuitement le modèle 3D Bougeoir Sapin de Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bougeoir en forme de sapin en 3d! Guide technique d'impression 3D pour Bougeoir Sapin de Noël Pour obtenir un état de surface optimal sur Bougeoir Sapin de Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Boule de Noël Déco
Téléchargez gratuitement le modèle 3D Boule de Noël Déco au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de boule de Noël en 3d! Guide technique d'impression 3D pour Boule de Noël Déco Pour obtenir un état de surface optimal sur Boule de Noël Déco, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bonhomme de neige
Téléchargez gratuitement le modèle 3D Bonhomme de neige au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bonhomme de neige en 3d! Guide technique d'impression 3D pour Bonhomme de neige Pour obtenir un état de surface optimal sur Bonhomme de neige, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Sapin de Noël décoré
Téléchargez gratuitement le modèle 3D Sapin de Noël décoré au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de sapin de Noël décoré en 3d! Guide technique d'impression 3D pour Sapin de Noël décoré Pour obtenir un état de surface optimal sur Sapin de Noël décoré, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Père Noël
Téléchargez gratuitement le modèle 3D Père Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Père Noël en 3d! Guide technique d'impression 3D pour Père Noël Pour obtenir un état de surface optimal sur Père Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Sapin de Noël trendy
Téléchargez gratuitement le modèle 3D Sapin de Noël trendy au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de sapin de Noël trendy en 3d! Guide technique d'impression 3D pour Sapin de Noël trendy Pour obtenir un état de surface optimal sur Sapin de Noël trendy, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque Anonymous
Téléchargez gratuitement le modèle 3D Masque Anonymous au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Créez votre masque Anonymous grâce à ce modèle d'impression 3D ! Ce masque emblématique a été utilisé dans le monde entier par divers groupes de personnes pour le plaisir ou pour envoyer un message plus sérieux. Parfait pour Halloween ou une soirée de piratage. Dispo en deux versions: une seule pièce et une version divisée en sections pour construire un masque à grande échelle! Guide technique d'impression 3D pour Masque Anonymous Pour obtenir un état de surface optimal sur Masque Anonymous, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Decoration de Noël en Kit
Téléchargez gratuitement le modèle 3D Decoration de Noël en Kit au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces decorations de Noël à imprimer en 3d! Guide technique d'impression 3D pour Decoration de Noël en Kit Pour obtenir un état de surface optimal sur Decoration de Noël en Kit, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Casque Gardiens de la Galaxie
Téléchargez gratuitement le modèle 3D Casque Gardiens de la Galaxie au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D du casque de Peter Quill alias Star-Lord ! Guide technique d'impression 3D pour Casque Gardiens de la Galaxie Pour obtenir un état de surface optimal sur Casque Gardiens de la Galaxie, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Decoration de Noël Tie Fighter
Téléchargez gratuitement le modèle 3D Decoration de Noël Tie Fighter au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement cette décoration de Noël Star Wars à imprimer en 3d! Guide technique d'impression 3D pour Decoration de Noël Tie Fighter Pour obtenir un état de surface optimal sur Decoration de Noël Tie Fighter, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Decoration de Noël Storm Trooper
Téléchargez gratuitement le modèle 3D Decoration de Noël Storm Trooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement cette décoration de Noël Star Wars à imprimer en 3d! Guide technique d'impression 3D pour Decoration de Noël Storm Trooper Pour obtenir un état de surface optimal sur Decoration de Noël Storm Trooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour IPhone / IPad
Téléchargez gratuitement le modèle 3D Support pour IPhone / IPad au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de support pour Iphone et Ipad en 3d ! Guide technique d'impression 3D pour Support pour IPhone / IPad Pour obtenir un état de surface optimal sur Support pour IPhone / IPad, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Flocons de neige Storm Trooper
Téléchargez gratuitement le modèle 3D Flocons de neige Storm Trooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement cette décoration de Noël Star Wars à imprimer en 3d! Guide technique d'impression 3D pour Flocons de neige Storm Trooper Pour obtenir un état de surface optimal sur Flocons de neige Storm Trooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Décoration Sapins de Noël
Téléchargez gratuitement le modèle 3D Décoration Sapins de Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces décorations de Noël en forme de sapins à imprimer en 3d! Guide technique d'impression 3D pour Décoration Sapins de Noël Pour obtenir un état de surface optimal sur Décoration Sapins de Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Olaf
Téléchargez gratuitement le modèle 3D Olaf au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle d'Olaf 3d! Guide technique d'impression 3D pour Olaf Pour obtenir un état de surface optimal sur Olaf, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Robot BB8
Téléchargez gratuitement le modèle 3D Robot BB8 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de robot BB8 en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Robot BB8 Pour obtenir un état de surface optimal sur Robot BB8, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Range-outils
Téléchargez gratuitement le modèle 3D Range-outils au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de range-outils en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Range-outils Pour obtenir un état de surface optimal sur Range-outils, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Storm Trooper
Téléchargez gratuitement le modèle 3D Storm Trooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Storm Trooper en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Storm Trooper Pour obtenir un état de surface optimal sur Storm Trooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Faucon Millenium
Téléchargez gratuitement le modèle 3D Faucon Millenium au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle en 3d ou achetez le Faucon Millenium imprimé en résolution 150 microns à base de filament PLA. L’objet 3D est livré brut, avec les supports d’impression, sans retouche, non-peint et non-assemblé. Guide technique d'impression 3D pour Faucon Millenium Pour obtenir un état de surface optimal sur Faucon Millenium, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Marionnette Père Noël
Téléchargez gratuitement le modèle 3D Marionnette Père Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de marionnette Père Noël en 3d! Guide technique d'impression 3D pour Marionnette Père Noël Pour obtenir un état de surface optimal sur Marionnette Père Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Casque de Storm Trooper
Téléchargez gratuitement le modèle 3D Casque de Storm Trooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Casque de Storm Trooper en 3D (11 Fichiers STL). Guide technique d'impression 3D pour Casque de Storm Trooper Pour obtenir un état de surface optimal sur Casque de Storm Trooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Nuka Cola
Téléchargez gratuitement le modèle 3D Nuka Cola au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bouteille de Nuka Cola en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Nuka Cola Pour obtenir un état de surface optimal sur Nuka Cola, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Sabre laser de Luke Skywalker
Téléchargez gratuitement le modèle 3D Sabre laser de Luke Skywalker au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de sabre laser de Luke Skywalker (Star Wars) ! Guide technique d'impression 3D pour Sabre laser de Luke Skywalker Pour obtenir un état de surface optimal sur Sabre laser de Luke Skywalker, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Modèle 3D de Dark Vador à Imprimer
Caractéristiques du Modèle 3D de Dark Vador Format : Fichiers STL pour impression 3D. Compatibilité : Convient à la plupart des imprimantes 3D FDM et résine. Détails : Design fidèle au personnage emblématique de Star Wars, avec une posture dynamique qui met en valeur le côté sombre de Dark Vador. Utilisation : Idéal pour les projets de modélisation, de cosplay, ou simplement comme figurine de collection. Instructions d'Impression Pour une impression optimale, nous recommandons les paramètres suivants : Résolution : 0,1 - 0,2 mm pour un rendu détaillé. Matériau : PLA, ABS ou résine selon l'imprimante utilisée. Support : Activé pour les parties en surplomb. Remplissage : 15-20% pour un bon équilibre entre solidité et poids. Ce modèle 3D « Modèle 3D de Dark Vador à Imprimer » a été spécialement sélectionné et vérifié par l'équipe 3D CreaLab pour garantir un tranchage (slicing) sans erreur de maillage (manifold) sous Cura, PrusaSlicer, OrcaSlicer et Bambu Studio. Que vous utilisiez une imprimante 3D à dépôt de fil fondu (FDM) avec du filament PLA, PLA+, PETG ou ABS de 1,75 mm, ou une imprimante résine SLA/MSLA pour un niveau de détail supérieur, la géométrie du fichier STL offre une excellente stabilité sur le plateau d'impression. Pour obtenir un rendu optimal et une solidité mécanique durable, nous conseillons d'orienter la pièce de manière à minimiser les porte-à-faux (overhangs) supérieurs à 45 degrés, d'appliquer au moins 3 périmètres de paroi (wall loops) et de choisir un motif de remplissage (infill) gyroïde ou grille entre 15 % et 25 %. Avant de lancer l'impression, assurez-vous que votre première couche est parfaitement calibrée (Z-offset) et que le plateau PEI est dégraissé à l'alcool isopropylique.

Jeu d'échec
Téléchargez gratuitement le modèle 3D Jeu d'échec au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces pièces pour jeu d'échec en 3d. Guide technique d'impression 3D pour Jeu d'échec Pour obtenir un état de surface optimal sur Jeu d'échec, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Hôtels pour Monopoly
Téléchargez gratuitement le modèle 3D Hôtels pour Monopoly au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces hôtels en 3d pour jeu de société Monopoly. Guide technique d'impression 3D pour Hôtels pour Monopoly Pour obtenir un état de surface optimal sur Hôtels pour Monopoly, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bobine pour Filament
Téléchargez gratuitement le modèle 3D Bobine pour Filament au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bobine pour filament en 3d ! Guide technique d'impression 3D pour Bobine pour Filament Pour obtenir un état de surface optimal sur Bobine pour Filament, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Toupie
Téléchargez gratuitement le modèle 3D Toupie au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de toupie en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Toupie Pour obtenir un état de surface optimal sur Toupie, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Mini Bowling
Téléchargez gratuitement le modèle 3D Mini Bowling au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle mini bowling en 3d. Guide technique d'impression 3D pour Mini Bowling Pour obtenir un état de surface optimal sur Mini Bowling, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Coque IPhone 5
Téléchargez gratuitement le modèle 3D Coque IPhone 5 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de coque pour Iphone 5 en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Coque IPhone 5 Pour obtenir un état de surface optimal sur Coque IPhone 5, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Buste la reine des neiges : Anna
Téléchargez gratuitement le modèle 3D Buste la reine des neiges : Anna au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce buste d'Anna en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Buste la reine des neiges : Anna Pour obtenir un état de surface optimal sur Buste la reine des neiges : Anna, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour capsules Nespresso
Téléchargez gratuitement le modèle 3D Support pour capsules Nespresso au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Stockez vos capsules Nespresso avec classe grâce à ce support pour capsules à imprimer en 3d. Découvrez un large choix de machines à café et d'accessoires sur https://www.lesmachinesacafe.com/ Guide technique d'impression 3D pour Support pour capsules Nespresso Pour obtenir un état de surface optimal sur Support pour capsules Nespresso, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Buste Dragon Ball : Son Goku
Téléchargez gratuitement le modèle 3D Buste Dragon Ball : Son Goku au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce buste de Son Goku en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Buste Dragon Ball : Son Goku Pour obtenir un état de surface optimal sur Buste Dragon Ball : Son Goku, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Chien Robot
Téléchargez gratuitement le modèle 3D Chien Robot au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de chien robot articulé en 3d. Guide technique d'impression 3D pour Chien Robot Pour obtenir un état de surface optimal sur Chien Robot, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Avion
Téléchargez gratuitement le modèle 3D Avion au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle d'avion en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Avion Pour obtenir un état de surface optimal sur Avion, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Elephant
Téléchargez gratuitement le modèle 3D Elephant au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle d'éléphant en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Elephant Pour obtenir un état de surface optimal sur Elephant, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Kit de pièces pour Prusa i3
Téléchargez gratuitement le modèle 3D Kit de pièces pour Prusa i3 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces pièces pour votre imprimante Prusa i3 ! Guide technique d'impression 3D pour Kit de pièces pour Prusa i3 Pour obtenir un état de surface optimal sur Kit de pièces pour Prusa i3, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Mario articulé
Téléchargez gratuitement le modèle 3D Mario articulé au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Mario articulé en 3d. Guide technique d'impression 3D pour Mario articulé Pour obtenir un état de surface optimal sur Mario articulé, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Halo
Caractéristiques du Casque Master Chief Nombre de fichiers : 22 fichiers STL fournis. Conception : Casque découpé en pièces pour faciliter l'impression et l'assemblage. Usage : Convient pour le cosplay, les événements gaming, ou comme objet de collection pour les fans de Halo. Compatibilité : Adapté aux imprimantes 3D prenant en charge les fichiers STL. Avantages de ce Modèle 3D de Casque Le casque Master Chief est conçu pour être facilement imprimable en 3D, avec des pièces optimisées pour une impression sans supports complexes. Le modèle est pensé pour offrir un montage simple, permettant aux utilisateurs de créer un casque réaliste en un temps réduit. Ce modèle est parfait pour : Les cosplayers souhaitant recréer le look emblématique de Master Chief. Les fans de la franchise Halo cherchant à ajouter un objet de collection à leur panoplie. Les amateurs d'impression 3D voulant tester leurs compétences sur un projet détaillé et fonctionnel. Instructions de Téléchargement et d'Impression Cliquez sur le bouton "Ajouter au panier" pour télécharger gratuitement les 22 fichiers STL nécessaires à l'impression du casque. Les fichiers sont prévus pour un assemblage modulaire. Assurez-vous de suivre les instructions de montage fournies pour un résultat optimal. Pensez à vérifier les paramètres de votre imprimante 3D pour ajuster la hauteur de couche et la vitesse d'impression en fonction du filament utilisé. Conseils pour une Impression 3D Réussie Pour une impression de qualité, nous recommandons l'utilisation de filaments PLA ou ABS. Une hauteur de couche de 0,2 mm est idéale pour capter les détails du modèle. Après l'impression, vous pouvez personnaliser le casque avec de la peinture pour obtenir un aspect réaliste et authentique, fidèle à l'univers de Halo.

Triangle de Penrose
Téléchargez gratuitement le modèle 3D Triangle de Penrose au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Triangle de Penrose (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Ce triangle est aussi connu comme la tripoutre ou la tribarre, est un objet impossible conçu par le mathématicien Roger Penrose dans les années 1950. C’est une figure importante dans les travaux de l’artiste Maurits Cornelis Escher. Wikipédia Guide technique d'impression 3D pour Triangle de Penrose Pour obtenir un état de surface optimal sur Triangle de Penrose, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Buste Gardiens de la galaxie : Groot
Téléchargez gratuitement le modèle 3D Buste Gardiens de la galaxie : Groot au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce buste de Groot en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Buste Gardiens de la galaxie : Groot Pour obtenir un état de surface optimal sur Buste Gardiens de la galaxie : Groot, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Puzzle
Téléchargez gratuitement le modèle 3D Puzzle au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de puzzle en 3d. Guide technique d'impression 3D pour Puzzle Pour obtenir un état de surface optimal sur Puzzle, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Kit de pièces pour Scanner Ciclop
Téléchargez gratuitement le modèle 3D Kit de pièces pour Scanner Ciclop au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces pièces pour votre scanner reprap Ciclop ! Guide technique d'impression 3D pour Kit de pièces pour Scanner Ciclop Pour obtenir un état de surface optimal sur Kit de pièces pour Scanner Ciclop, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Minion : Bob
Téléchargez gratuitement le modèle 3D Minion : Bob au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Minion en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Minion : Bob Pour obtenir un état de surface optimal sur Minion : Bob, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Minion : Stuart
Téléchargez gratuitement le modèle 3D Minion : Stuart au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Minion en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Minion : Stuart Pour obtenir un état de surface optimal sur Minion : Stuart, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Minion : Kevin
Téléchargez gratuitement le modèle 3D Minion : Kevin au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Minion en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Minion : Kevin Pour obtenir un état de surface optimal sur Minion : Kevin, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Mug
Téléchargez gratuitement le modèle 3D Mug au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D pour transformer votre pot de confiture en mug (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Mug Pour obtenir un état de surface optimal sur Mug, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Range clés
Téléchargez gratuitement le modèle 3D Range clés au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D pour transformer votre boite de conserve en boite de rangement pour clés ! Guide technique d'impression 3D pour Range clés Pour obtenir un état de surface optimal sur Range clés, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Distributeur de bonbons
Téléchargez gratuitement le modèle 3D Distributeur de bonbons au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D pour transformer votre petit pot de Nutella en distributeur de bonbons (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Distributeur de bonbons Pour obtenir un état de surface optimal sur Distributeur de bonbons, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Agent 47
Téléchargez gratuitement le modèle 3D Agent 47 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle d'agent 47 en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Agent 47 Pour obtenir un état de surface optimal sur Agent 47, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Pot à brosse à dent
Téléchargez gratuitement le modèle 3D Pot à brosse à dent au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D pour transformer votre verre en pot à brosse à dent (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Pot à brosse à dent Pour obtenir un état de surface optimal sur Pot à brosse à dent, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine de Chat
Téléchargez gratuitement le modèle 3D Figurine de Chat au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de chat en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Figurine de Chat Pour obtenir un état de surface optimal sur Figurine de Chat, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bague Coeur
Téléchargez gratuitement le modèle 3D Bague Coeur au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bague en 3d (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Bague Coeur Pour obtenir un état de surface optimal sur Bague Coeur, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Embout pour aspirateur
Téléchargez gratuitement le modèle 3D Embout pour aspirateur au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle d'embout pour aspirateur (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Embout pour aspirateur Pour obtenir un état de surface optimal sur Embout pour aspirateur, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Dé
Téléchargez gratuitement le modèle 3D Dé au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de dé à 6 faces en 3D (dimensions de référence : 2,5 x 2,5 x 2,5 cm, résolution conseillée de 150 microns en filament PLA). Guide technique d'impression 3D pour Dé Pour obtenir un état de surface optimal sur Dé, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Montre de Christoph Laimer
Téléchargez gratuitement le modèle 3D Montre de Christoph Laimer au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez ce modèle incroyable de montre de poche fonctionnelle réalisée par Christoph Laimer. Guide technique d'impression 3D pour Montre de Christoph Laimer Pour obtenir un état de surface optimal sur Montre de Christoph Laimer, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

AT-AT
Téléchargez gratuitement le modèle 3D AT-AT au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de AT-AT en 3d Guide technique d'impression 3D pour AT-AT Pour obtenir un état de surface optimal sur AT-AT, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque de Ichigo - Bleach | Téléchargez Gratuitement les Fichiers STL
Téléchargez gratuitement ce modèle 3D du masque de Ichigo (Bleach) ! Bleach (ブ リ ー チ) est un manga japonais écrit et illustré par Tite Kubo, il suit les aventures d'Ichigo Kurosaki, après il obtient les pouvoirs d'un Shinigami (死神) - une personnification de la mort. Ses pouvoirs l'obligent à assumer les fonctions pour défendre les humains contre les mauvais esprits et guider les âmes vers l'au-delà. Caractéristiques du Modèle 3D Fichiers STL Gratuits : Téléchargez les 3 fichiers STL pour imprimer le masque d'Ichigo. Fidèle au design original : Reproduction détaillée du masque tel qu'il apparaît dans l'anime Bleach. Impression 3D facile : Modèle optimisé pour une impression en plusieurs parties, adapté aux imprimantes 3D grand public. Cosplay prêt à l'emploi : Une fois imprimé et peint, le masque est idéal pour le cosplay ou la décoration d'intérieur. Pourquoi Imprimer le Masque de Bleach en 3D ? Si vous êtes un fan de cosplay ou un amateur d'anime, ce modèle 3D est un incontournable. Grâce à l'impression 3D, vous pouvez recréer cet accessoire emblématique de Bleach chez vous. Que ce soit pour un événement ou simplement pour enrichir votre collection, ce masque d'Ichigo est l'ajout parfait à tout fan de la série. Ce fichier STL est conçu pour être simple à imprimer et modifiable si nécessaire. Vous pouvez ajuster la taille, le style de peinture et les matériaux selon vos préférences. Imprimer ce masque vous permet de plonger dans l'univers du shinigami tout en explorant les possibilités créatives offertes par l'impression 3D. Avantages de l'Impression 3D pour les Fans de Bleach Personnalisation : Modifiez et personnalisez le masque selon vos besoins en taille, peinture ou design. Accessibilité : Ce modèle STL est entièrement gratuit, ce qui vous permet d'accéder à un cosplay de qualité sans dépenser une fortune. Créativité : Imprimez et peignez le masque pour obtenir une pièce unique qui reflète votre vision de l'univers de Bleach. Facilité d'impression : Le modèle est découpé pour faciliter l'impression 3D, même pour les débutants. Téléchargez les Fichiers STL du Masque d'Ichigo (Bleach) Plongez dans l'univers de Bleach en téléchargeant et imprimant votre propre masque d'Ichigo. Que ce soit pour du cosplay ou comme élément de décoration, ce masque est le projet 3D idéal pour tous les fans.

Masque de Flash
Téléchargez gratuitement le modèle 3D Masque de Flash au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D du masque de Flash. Guide technique d'impression 3D pour Masque de Flash Pour obtenir un état de surface optimal sur Masque de Flash, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Tortue articulée
Téléchargez gratuitement le modèle 3D Tortue articulée au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de tortue articulée en 3d. Guide technique d'impression 3D pour Tortue articulée Pour obtenir un état de surface optimal sur Tortue articulée, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Pot à réserve d'eau
Téléchargez gratuitement le modèle 3D Pot à réserve d'eau au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle 3D de pot de fleur avec réservoir d'eau (Largeur 10,5cm / Profondeur 9,7cm / Hauteur 12,3cm). Guide technique d'impression 3D pour Pot à réserve d'eau Pour obtenir un état de surface optimal sur Pot à réserve d'eau, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Pendentif Coeur
Téléchargez gratuitement le modèle 3D Pendentif Coeur au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de pendentif coeur en 3d. Guide technique d'impression 3D pour Pendentif Coeur Pour obtenir un état de surface optimal sur Pendentif Coeur, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Dragon
Téléchargez gratuitement le modèle 3D Dragon au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de dragon en 3d Guide technique d'impression 3D pour Dragon Pour obtenir un état de surface optimal sur Dragon, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Dinosaure Vélociraptor à monter
Téléchargez gratuitement le modèle 3D Dinosaure Vélociraptor à monter au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Velociraptor à construire. Guide technique d'impression 3D pour Dinosaure Vélociraptor à monter Pour obtenir un état de surface optimal sur Dinosaure Vélociraptor à monter, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Tirelire Angry Birds
Téléchargez gratuitement le modèle 3D Tirelire Angry Birds au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez ce modèle de tirelire à imprimer 3d. Guide technique d'impression 3D pour Tirelire Angry Birds Pour obtenir un état de surface optimal sur Tirelire Angry Birds, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Joueurs Anglais de Baby-Foot
Téléchargez gratuitement le modèle 3D Joueurs Anglais de Baby-Foot au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). CEL RoboX a immortalisé certains des meilleurs joueurs de football de l'équipe d'Angleterre en 3D pour marquer le début de l'Euro 2016. Téléchargez ces modèle de joueurs de football pour Baby-Foot à imprimer 3d. Guide technique d'impression 3D pour Joueurs Anglais de Baby-Foot Pour obtenir un état de surface optimal sur Joueurs Anglais de Baby-Foot, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine de Jack Skellington
Jack Skellington est un personnage fictif et le protagoniste du film de 1993 l'étrange Noël de Monsieur Jack. Il vit dans un monde fantastique basé uniquement sur Halloween. Son apparence habituelle est un squelette vêtu d'un costume à rayures noires et d'un nœud papillon ressemblant à une chauve-souris, mais il s'habille parfois comme un épouvantail avec une citrouille en guise de tête. Le modèle se présente en trois fichiers stl, la tête, le corps principal et les jambes. Le fichier de téléchargement comprend les trois parties qui peuvent être collées ensemble et le modèle en une seule pièce si vous souhaitez l'imprimer dans son intégralité. Ce modèle 3D « Figurine de Jack Skellington » a été spécialement sélectionné et vérifié par l'équipe 3D CreaLab pour garantir un tranchage (slicing) sans erreur de maillage (manifold) sous Cura, PrusaSlicer, OrcaSlicer et Bambu Studio. Que vous utilisiez une imprimante 3D à dépôt de fil fondu (FDM) avec du filament PLA, PLA+, PETG ou ABS de 1,75 mm, ou une imprimante résine SLA/MSLA pour un niveau de détail supérieur, la géométrie du fichier STL offre une excellente stabilité sur le plateau d'impression. Pour obtenir un rendu optimal et une solidité mécanique durable, nous conseillons d'orienter la pièce de manière à minimiser les porte-à-faux (overhangs) supérieurs à 45 degrés, d'appliquer au moins 3 périmètres de paroi (wall loops) et de choisir un motif de remplissage (infill) gyroïde ou grille entre 15 % et 25 %. Avant de lancer l'impression, assurez-vous que votre première couche est parfaitement calibrée (Z-offset) et que le plateau PEI est dégraissé à l'alcool isopropylique.

Bonhomme de neige 3D design
Téléchargez gratuitement le modèle 3D Bonhomme de neige 3D design au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Décorez votre intérieur pour les fêtes de fin d'année avec ce magnifique bonhomme de neige design en 3D. Guide technique d'impression 3D pour Bonhomme de neige 3D design Pour obtenir un état de surface optimal sur Bonhomme de neige 3D design, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Cerf de Noël
Téléchargez gratuitement le modèle 3D Cerf de Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Imprimez en 3d ces sublimes cerfs et ajoutez votre propre touche personnelle pour les Fêtes. Guide technique d'impression 3D pour Cerf de Noël Pour obtenir un état de surface optimal sur Cerf de Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Flocon de neige
Téléchargez gratuitement le modèle 3D Flocon de neige au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Décorez votre table avec ce magnifique flocon de neige ! Guide technique d'impression 3D pour Flocon de neige Pour obtenir un état de surface optimal sur Flocon de neige, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Sifflet
Téléchargez gratuitement le modèle 3D Sifflet au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce sifflet qui produit un son de 118db ! Guide technique d'impression 3D pour Sifflet Pour obtenir un état de surface optimal sur Sifflet, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour Casque Playstation VR
Téléchargez gratuitement le modèle 3D Support pour Casque Playstation VR au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Le support de bandeau inclinée et le repose-tête sont positionnés de tel façon que lorsqu'il est attaché, le VR est à plat et droit. La distance entre le repose-casque et le support de sangle arrière est légèrement plus grande que le diamètre de la sangle intérieure du casque pour s'assurer que le VR soit solidement maintenu en place. Découvrez une large sélection de produits de réalité virtuelle sur https://www.vr360inside.com/ Guide technique d'impression 3D pour Support pour Casque Playstation VR Pour obtenir un état de surface optimal sur Support pour Casque Playstation VR, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Porte-clés Stormtrooper
Téléchargez gratuitement le modèle 3D Porte-clés Stormtrooper au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Le design de ce porte-clés est basé sur le nouveau look des Stormtroopers du film Star Wars de 2015 Le réveil de la Force. Impression bicolore petite et simple : Démarrez votre impression avec du filament blanc puis passez au noir à 2mm (environ 37%) puis retournez au blanc à 5mm (83%) pour une impression à deux couleurs comme indiqué dans les images fournies. Guide technique d'impression 3D pour Porte-clés Stormtrooper Pour obtenir un état de surface optimal sur Porte-clés Stormtrooper, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Fontaine distributeur de boisson Sapin de Noël
Téléchargez gratuitement le modèle 3D Fontaine distributeur de boisson Sapin de Noël au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de fontaine en forme de sapin de Noël en 3d ! Designer : Reg Taylor (https://www.facebook.com/reg.taylor.904) Guide technique d'impression 3D pour Fontaine distributeur de boisson Sapin de Noël Pour obtenir un état de surface optimal sur Fontaine distributeur de boisson Sapin de Noël, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Iron Man
Téléchargez gratuitement le modèle 3D Figurine Iron Man au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Modèle 3D de Iron Man inspiré par la collection de Marvel. Ce modèle montre Iron Man comme il apparait dans le film "The Avengers". Iron Man (Tony Stark) est un personnage fictif, un super-héros qui apparaît dans les Comics Marvel. Le personnage a été créé par l'écrivain Stan Lee. Le modèle est composé de deux parties, la tête et le corps. La tête est complètement détachable et peut être tournée à 360 degrés. Guide technique d'impression 3D pour Figurine Iron Man Pour obtenir un état de surface optimal sur Figurine Iron Man, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine 3D de Tintin et Milou à Imprimer
Donnez vie aux Aventures de Tintin & MilouCe modèle 3D capture le dynamisme du célèbre reporter. Mais pour obtenir une figurine digne d'une collection, l'impression n'est que la première étape. Voici les outils recommandés pour imprimer, lisser et peindre votre figurine.IndispensableImagePourquoi ?Lien d'Achat1. PLA+ Blanc (Base)Meilleur Support PeintureImprimer en blanc permet aux couleurs de peinture de ressortir éclatantes. Le PLA+ eSUN est solide et se ponce facilement.Voir le Filament2. Kit Peinture AcryliquePour la FinitionPour le pull bleu, le pantalon marron et le blanc de Milou. L'acrylique est la meilleure peinture pour le PLA et la Résine.Voir les Kits3. Imprimante Résine (Option)Détail MaximumSi vous voulez que Milou ait l'air vivant ! La résine (SLA) offre une surface lisse sans lignes de couches, idéale pour les figurines.Voir la Mars 5Caractéristiques du Fichier STLFormat : Fichiers STL optimisés (prêts à slicer).Compatibilité : Idéal pour FDM (Ender 3, Kobra) et Résine (Mars, Photon).Détails : Posture dynamique fidèle à l'œuvre d'Hergé.Usage : Collection, Diorama, Peinture sur figurine.Conseils d'Impression & de PeinturePour obtenir le meilleur résultat, voici nos recommandations d'expert :Hauteur de couche : 0.12mm (FDM) ou 0.05mm (Résine) pour minimiser le ponçage.Remplissage : 15% (Infill) est suffisant. Utilisez un motif "Gyroid" pour la solidité.Supports : Nécessaires sous les bras et le museau de Milou. Utilisez des supports "arborescents" (Tree supports) dans Cura pour un retrait facile.Post-Traitement : Poncez légèrement au papier de verre (grain 400 puis 600) avant d'appliquer une couche d'apprêt (Primer) pour que la peinture tienne parfaitement.

Kit de pièces pour Prusa i3 Mk2
Téléchargez gratuitement le modèle 3D Kit de pièces pour Prusa i3 Mk2 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces pièces pour votre imprimante Prusa i3 Mk2 ! Guide technique d'impression 3D pour Kit de pièces pour Prusa i3 Mk2 Pour obtenir un état de surface optimal sur Kit de pièces pour Prusa i3 Mk2, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Balle de Golf
Téléchargez gratuitement le modèle 3D Balle de Golf au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement cette balle de golf très résistante ! Modèles de balles pleines et tranchées par Guillaume JON (I0NX). Taille réelle: 4,27 cm. Vous pouvez utiliser le modèle pour la pratique dans votre jardin ou sur le green. Guide technique d'impression 3D pour Balle de Golf Pour obtenir un état de surface optimal sur Balle de Golf, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bébé Groot : Gardiens de la galaxie 2
Téléchargez gratuitement le modèle 3D Bébé Groot : Gardiens de la galaxie 2 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Version adaptée (by Tadoxx) de Bébé Groot tirée du Film Les Gardiens de Galaxie Vol. 2 (Sortie le 25 Avril 2017). Guide technique d'impression 3D pour Bébé Groot : Gardiens de la galaxie 2 Pour obtenir un état de surface optimal sur Bébé Groot : Gardiens de la galaxie 2, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Kit de pièces pour Dagoma DiscoEasy 200
Téléchargez gratuitement le modèle 3D Kit de pièces pour Dagoma DiscoEasy 200 au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ces pièces pour votre imprimante Dagoma DiscoEasy 200 ! Guide technique d'impression 3D pour Kit de pièces pour Dagoma DiscoEasy 200 Pour obtenir un état de surface optimal sur Kit de pièces pour Dagoma DiscoEasy 200, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Bague Iron Man
Téléchargez gratuitement le modèle 3D Bague Iron Man au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de bague Iron Man en 3d (par Vivenda) Guide technique d'impression 3D pour Bague Iron Man Pour obtenir un état de surface optimal sur Bague Iron Man, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Adaptateur Poing Américain Joycon Nintendo Switch
Téléchargez gratuitement le modèle 3D Adaptateur Poing Américain Joycon Nintendo Switch au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Préparez-vous à la sortie du jeu Arms sur Nintendo Switch ! Cet adaptateur une prise en main très confortable qui sera parfaitement adaptée lorsque ARMS sortira au mois de Juin. Le support se détache facilement et il peut être retiré en poussant. Guide technique d'impression 3D pour Adaptateur Poing Américain Joycon Nintendo Switch Pour obtenir un état de surface optimal sur Adaptateur Poing Américain Joycon Nintendo Switch, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Support pour Nintendo Switch
Téléchargez gratuitement le modèle 3D Support pour Nintendo Switch au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Découvrez ce support en forme organique pour la Nintendo Switch (by Martin Moore). Une version plus grande est incluse, elle fournira un peu plus de dégagement pour que le câble d'alimentation soit branché sur le support. Guide technique d'impression 3D pour Support pour Nintendo Switch Pour obtenir un état de surface optimal sur Support pour Nintendo Switch, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Médaillon Yokai Watch
Téléchargez gratuitement le modèle 3D Médaillon Yokai Watch au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Imprimez en 3d votre médaillon Yokaï Watch Personnalisable (by TiggerJapan) Guide technique d'impression 3D pour Médaillon Yokai Watch Pour obtenir un état de surface optimal sur Médaillon Yokai Watch, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque Scream
Téléchargez gratuitement le modèle 3D Masque Scream au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Que les fans de Scream se réjouissent ! Votre masque d'Halloween est arrivé pour votre plus grand plaisir. Scream a été créé par Wes Craven et Kevin Williamson. Le masque est basé sur la peinture Scream d'Edvard Munch et a été créé et conçu par Brigitte Sleiertin, employé de Fun World, comme un costume d'Halloween. Il est maintenant l'un des symboles les plus reconnaissables de l'horreur. Guide technique d'impression 3D pour Masque Scream Pour obtenir un état de surface optimal sur Masque Scream, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque Diable
Téléchargez gratuitement le modèle 3D Masque Diable au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Préparez-vous pour Halloween avec ce masque diable! Guide technique d'impression 3D pour Masque Diable Pour obtenir un état de surface optimal sur Masque Diable, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Joueur de Football
Téléchargez gratuitement le modèle 3D Joueur de Football au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Personnalisez votre joueur de football aux couleurs de votre équipe favorite ! Guide technique d'impression 3D pour Joueur de Football Pour obtenir un état de surface optimal sur Joueur de Football, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Boba Fett
Téléchargez gratuitement le modèle 3D Boba Fett au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de Boba Fett (by Printed Obsession) à imprimer en 3d. Boba Fett est le chasseur de primes emblématique de Star Wars. Il estle seul clone inchangé du célèbre Jango Fett, l'une des premières répliques de Fett conçues pour faire partie de la Grande Armée de la République, et fut élevé comme le fils de Jango. Jango a beaucoup appris à Boba, l'entraînant à devenir un chasseur de primes qualifié comme l'était son père devant lui. Guide technique d'impression 3D pour Boba Fett Pour obtenir un état de surface optimal sur Boba Fett, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Figurine Overwatch - Tracer
Téléchargez gratuitement le modèle 3D Figurine Overwatch - Tracer au format STL, conçu et optimisé pour l'impression 3D personnelle sur imprimante à dépôt de filament fondu (FDM) ainsi qu'en stéréolithographie résine UV (MSLA/LCD). Téléchargez gratuitement ce modèle de figurine Tracer (by Printed Obsession) à imprimer en 3d. Tracer est l'un des personnages les plus rapides du jeu Overwatch, mais le plus faible en termes de santé. Elle utilise sa vitesse à travers la téléportation et les capacités de voyager dans le temps causées par un accident, ce qui l'a empêchée de maintenir une forme physique jusqu'à ce que Winston invente l'accélérateur chronologique, un dispositif lui permettant de la contrôler sa forme physique. Guide technique d'impression 3D pour Figurine Overwatch - Tracer Pour obtenir un état de surface optimal sur Figurine Overwatch - Tracer, nous recommandons une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm en PLA, PLA+ ou PETG. Réglez le remplissage interne (infill) sur 15 % à 20 % en motif Gyroïde ou Grille avec 3 périmètres de paroi pour assurer une excellente rigidité mécanique tout en maîtrisant le temps d'impression et la consommation de filament. Vérifiez l'orientation de la pièce sur le plateau chauffant (60 °C pour le PLA) afin de minimiser les porte-à-faux supérieurs à 50 degrés et d'éviter les supports superflus sur les faces visibles.

Masque N95 Contre le Covid-19
Lors de la crise sanitaire de 2020, le fabricant de matériaux d'impression 3D Copper3D a publié en open-source ce fichier STL du masque NanoHack (type N95) dans le cadre de l'initiative mondiale Hack The Pandemic visant à mobiliser les fablabs et makers. Nous conservons ce modèle 3D à titre d'archive documentaire, pédagogique et historique sur la mobilisation de l'impression 3D (attention : un masque imprimé en 3D à domicile ne remplace pas un équipement de protection individuelle médical certifié FFP2/N95). Ce modèle 3D « Masque N95 Contre Le Covid 19 Coronavirus » a été spécialement sélectionné et vérifié par l'équipe 3D CreaLab pour garantir un tranchage (slicing) sans erreur de maillage (manifold) sous Cura, PrusaSlicer, OrcaSlicer et Bambu Studio. Que vous utilisiez une imprimante 3D à dépôt de fil fondu (FDM) avec du filament PLA, PLA+, PETG ou ABS de 1,75 mm, ou une imprimante résine SLA/MSLA pour un niveau de détail supérieur, la géométrie du fichier STL offre une excellente stabilité sur le plateau d'impression. Pour obtenir un rendu optimal et une solidité mécanique durable, nous conseillons d'orienter la pièce de manière à minimiser les porte-à-faux (overhangs) supérieurs à 45 degrés, d'appliquer au moins 3 périmètres de paroi (wall loops) et de choisir un motif de remplissage (infill) gyroïde ou grille entre 15 % et 25 %. Avant de lancer l'impression, assurez-vous que votre première couche est parfaitement calibrée (Z-offset) et que le plateau PEI est dégraissé à l'alcool isopropylique.

Goku - Dragon Ball Daima
Téléchargez gratuitement ce modèle de Goku issue du manga Dragon Ball Daima Grâce à ces fichiers STL gratuits, vous pouvez imprimer une figurine détaillée de Goku, tel qu'il apparaît dans Dragon Ball Daima. Ce modèle fidèle est un excellent ajout à votre collection de figurines Dragon Ball, et il est parfait pour les fans de cosplay, de décoration ou simplement de modélisation 3D. Caractéristiques du Modèle 3D Fichiers STL Gratuits : Téléchargez et imprimez le modèle 3D de Goku en quelques clics. Détails soignés : Modèle 3D fidèle au design de Dragon Ball Daima, incluant les détails des tenues et expressions de Goku. Impression facile : Optimisé pour les imprimantes 3D grand public, avec des pièces pré-découpées pour une impression simple et efficace. Adapté à toutes les tailles : Ajustez la taille du modèle pour créer des figurines de différentes dimensions, selon vos préférences. Pourquoi Imprimer Goku en 3D ? Ce modèle 3D est idéal pour tous les passionnés de l'univers Dragon Ball. Que vous soyez un collectionneur, un amateur de cosplay ou un maker en quête de nouveaux projets, cette figurine de Goku est l'occasion parfaite de recréer l'un des personnages les plus emblématiques de l'animé. Avec une impression 3D de haute qualité, vous pouvez personnaliser les détails du modèle, ajouter de la couleur, et donner vie à Goku dans sa version Dragon Ball Daima, une version innovante et adorée par les fans. Avantages de l'Impression 3D pour les Fans de Dragon Ball Personnalisation : Modifiez la taille et les couleurs de Goku pour créer une figurine unique. Accessibilité : Fichiers STL 100% gratuits, permettant à tous les fans de Dragon Ball de profiter de leurs héros en 3D. Projet créatif : Un projet idéal pour ceux qui aiment imprimer des modèles détaillés et créer des pièces décoratives impressionnantes. Facilité d'impression : Fichiers optimisés pour une impression 3D rapide et simple, même pour les débutants.

Masque Halloween en 3D
Caractéristiques du modèle 3D : Format : Fichier STL à télécharger gratuitement Dimensions : Ajustables selon votre préférence Utilisation : Parfait pour Halloween, cosplay, ou décorations d'horreur Personnalisation : Ajoutez votre propre peinture ou accessoires pour un rendu unique Pourquoi choisir ce masque Halloween ? Le masque Halloween que nous proposons est non seulement effrayant, mais il est aussi facile à imprimer et à personnaliser. Vous pouvez ajouter des touches personnelles pour un effet encore plus saisissant. Instructions d'impression Imprimez-le en haute résolution avec votre imprimante 3D, et peignez-le pour obtenir un résultat réaliste. Vous pouvez également ajouter des accessoires lumineux ou des éléments électroniques pour impressionner vos amis lors de vos soirées Halloween ! Téléchargement Gratuit Ne ratez pas cette opportunité de créer votre propre masque Halloween. Téléchargez le fichier STL gratuitement dès maintenant et préparez-vous à terrifier vos amis ! Ce modèle 3D « Masque Halloween en 3D » a été spécialement sélectionné et vérifié par l'équipe 3D CreaLab pour garantir un tranchage (slicing) sans erreur de maillage (manifold) sous Cura, PrusaSlicer, OrcaSlicer et Bambu Studio. Que vous utilisiez une imprimante 3D à dépôt de fil fondu (FDM) avec du filament PLA, PLA+, PETG ou ABS de 1,75 mm, ou une imprimante résine SLA/MSLA pour un niveau de détail supérieur, la géométrie du fichier STL offre une excellente stabilité sur le plateau d'impression. Pour obtenir un rendu optimal et une solidité mécanique durable, nous conseillons d'orienter la pièce de manière à minimiser les porte-à-faux (overhangs) supérieurs à 45 degrés, d'appliquer au moins 3 périmètres de paroi (wall loops) et de choisir un motif de remplissage (infill) gyroïde ou grille entre 15 % et 25 %. Avant de lancer l'impression, assurez-vous que votre première couche est parfaitement calibrée (Z-offset) et que le plateau PEI est dégraissé à l'alcool isopropylique.
📐 Comment préparer et trancher vos fichiers STL pour une impression 3D réussie ?
Chaque fichier .STL (Standard Tessellation Language) proposé en téléchargement gratuit dans la bibliothèque 3D CreaLab décrit la géométrie tridimensionnelle exacte d'un objet sous forme de maillage polygonal triangulé fermé (manifold), directement exploitable par toutes les imprimantes 3D personnelles et professionnelles du marché. Avant de lancer votre fabrication sur une machine à dépôt de fil fondu (FDM) ou à photopolymérisation résine UV (MSLA/SLA), il suffit d'importer le fichier dans un logiciel de tranchage (slicer) tel que OrcaSlicer, PrusaSlicer, UltiMaker Cura, Bambu Studio, Lychee Slicer ou Chitubox afin de définir l'orientation sur le plateau et de générer le fichier d'instructions G-code calibré pour votre extrudeur.
Pour les pièces techniques et fonctionnelles (supports muraux, organisateurs d'atelier, accessoires vélo, boîtiers électroniques ou poignées ergonomiques), notre équipe recommande une hauteur de couche de 0,16 mm à 0,20 mm avec une buse standard de 0,4 mm, un minimum de 3 à 4 parois périmétriques et un remplissage interne (infill) de 15 % à 25 % en motif Gyroïde ou Grille en PLA+, PETG ou ABS. En impression résine 405 nm, privilégiez une inclinaison de 30° à 45° avec des supports moyens sous les îlots pour minimiser les forces de succion sur le film FEP/PFA.